Produkter
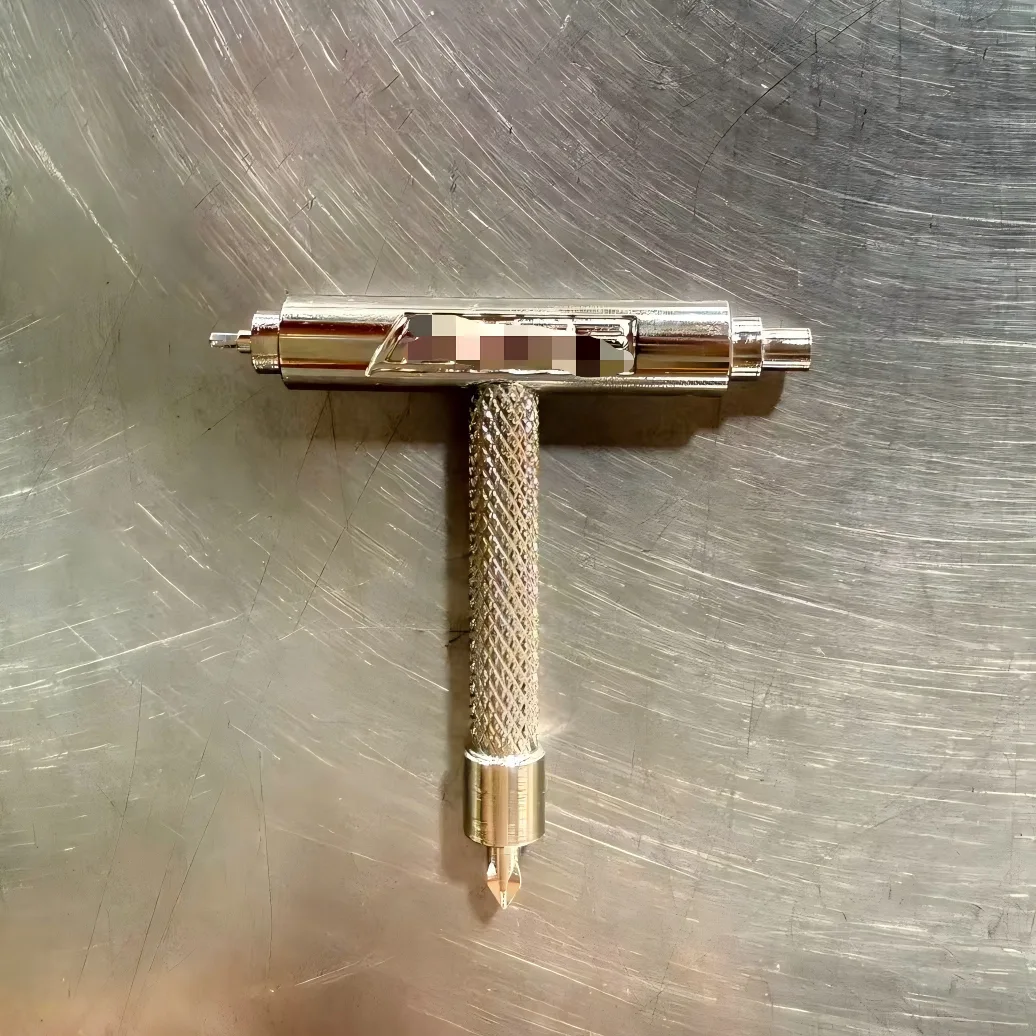
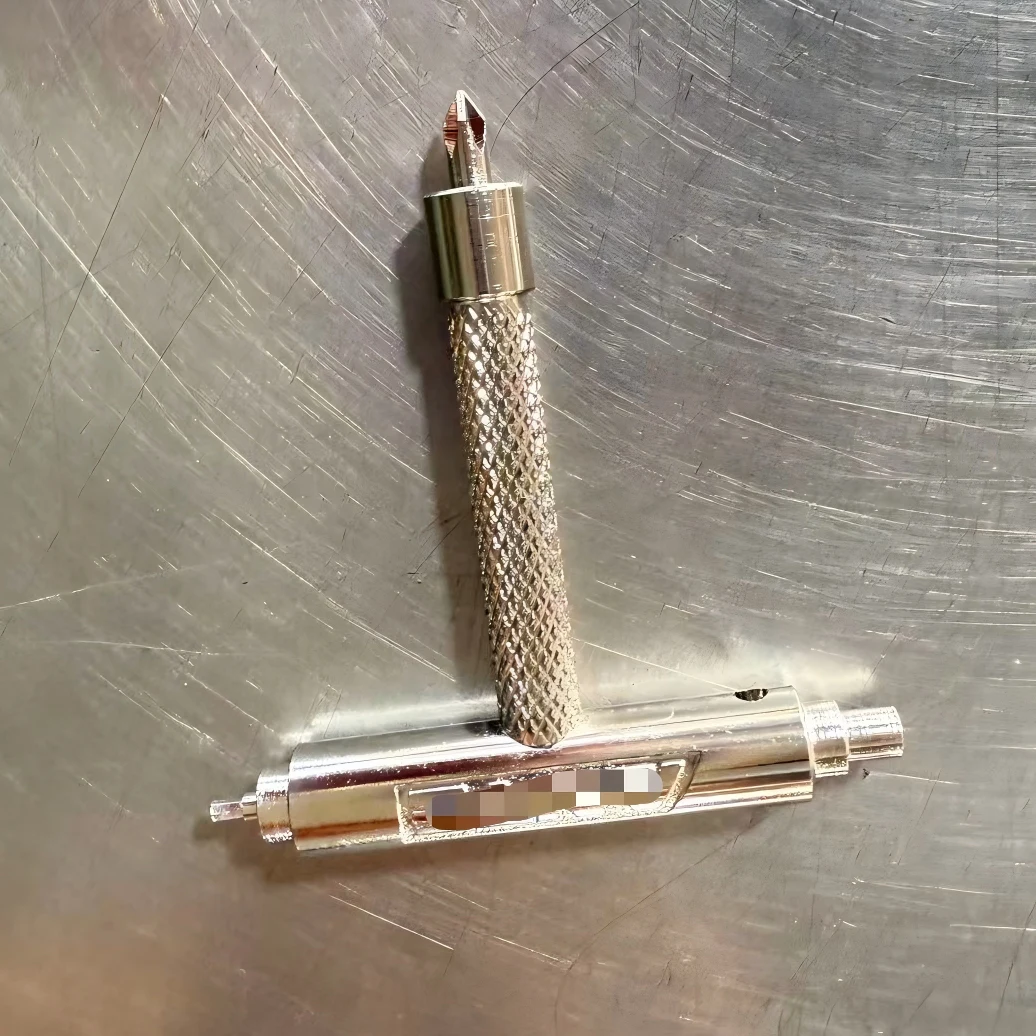
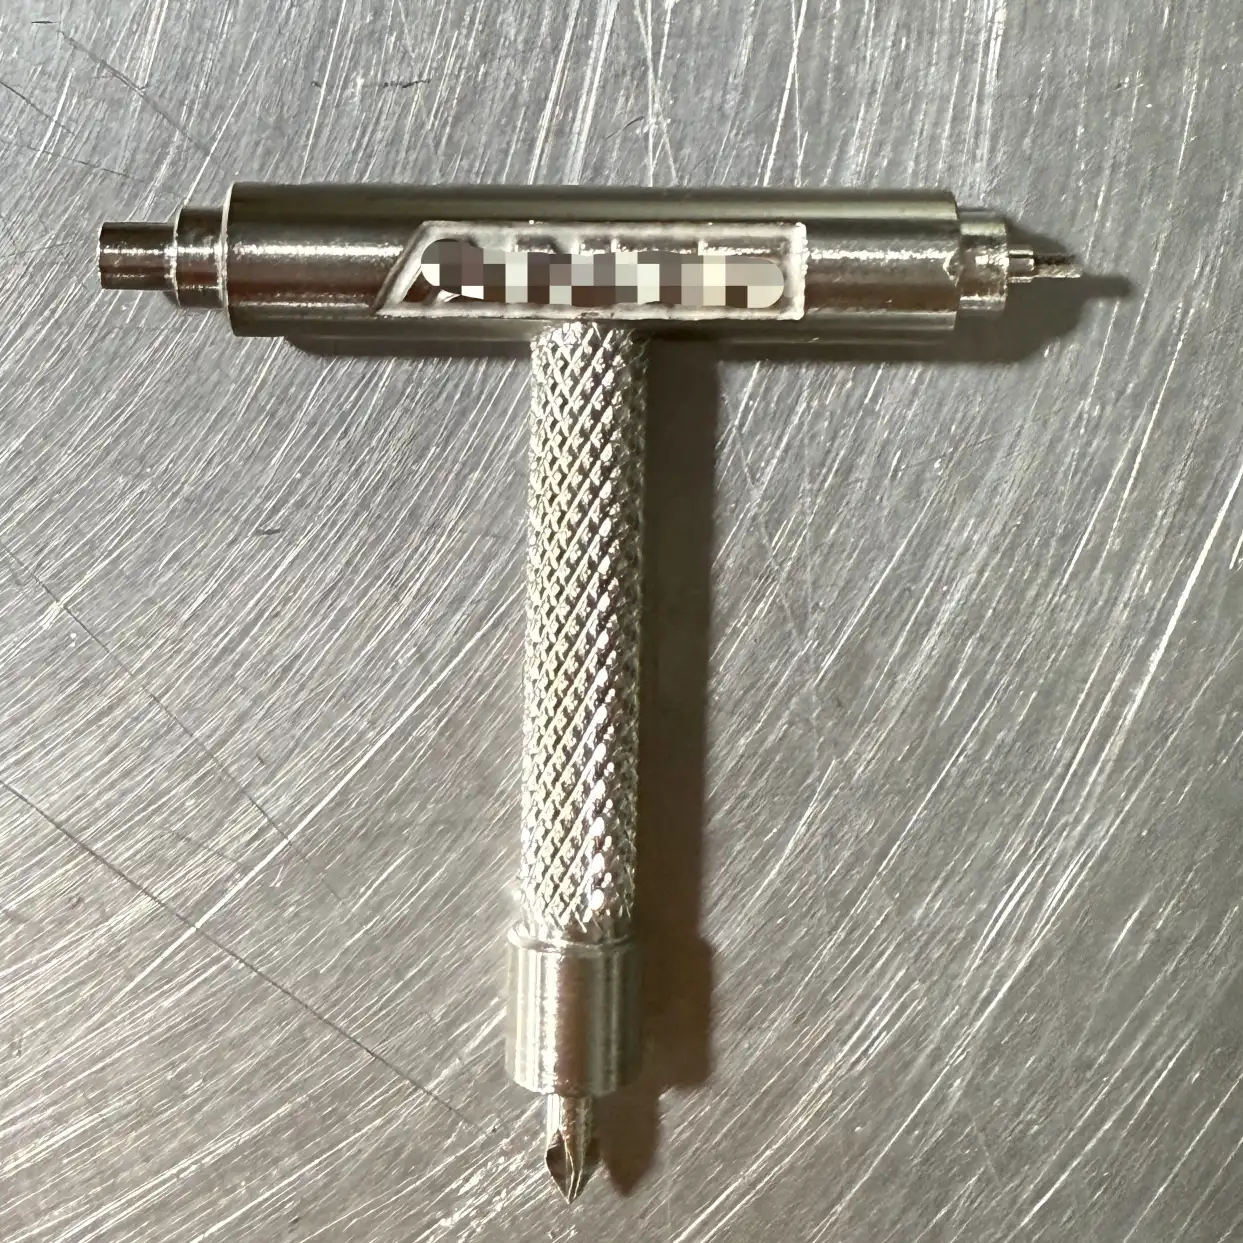
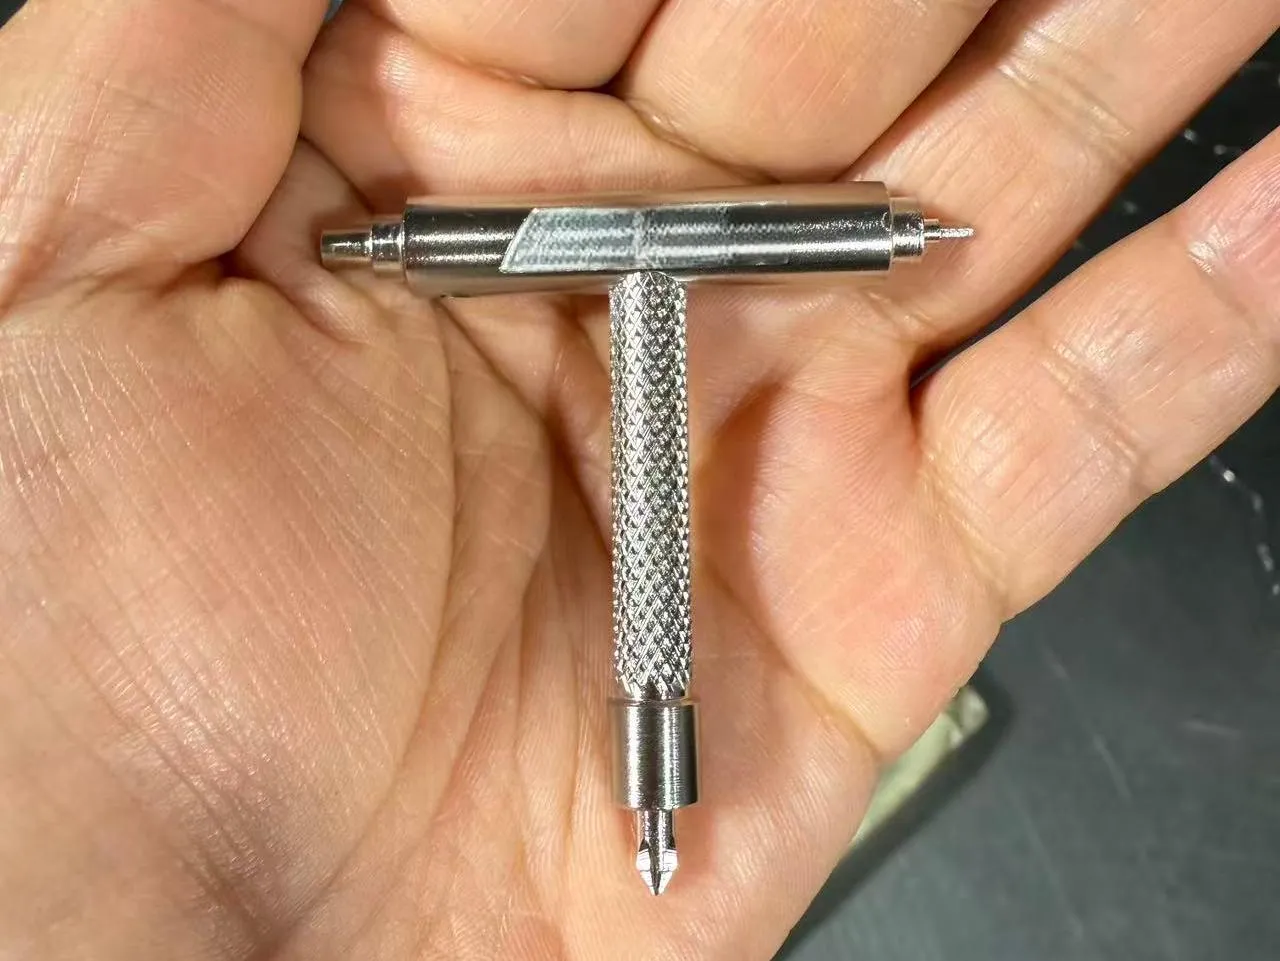
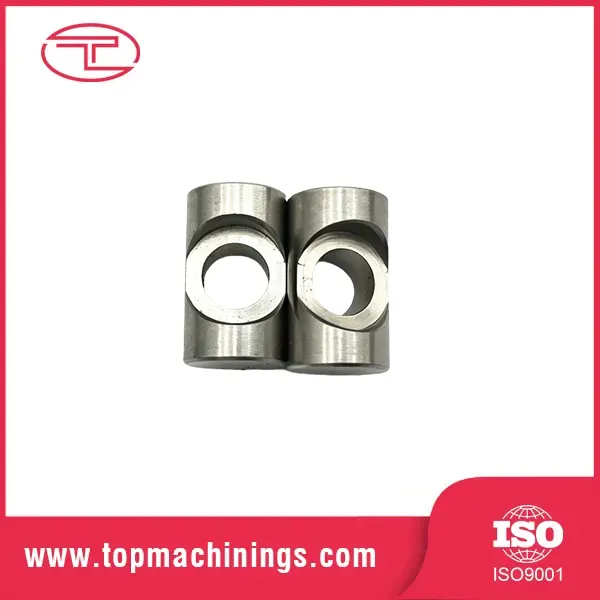
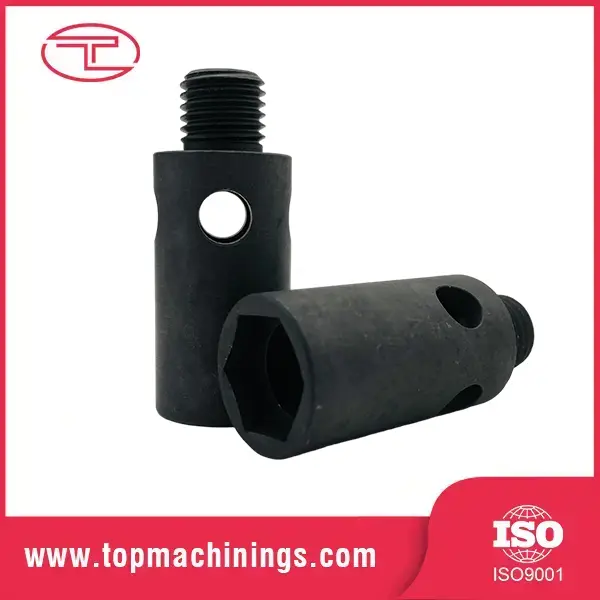
T-håndtaksverktøy i rustfritt stål for maskiner
  • T-håndtaksverktøy i rustfritt stål for maskinerT-håndtaksverktøy i rustfritt stål for maskiner
  • T-håndtaksverktøy i rustfritt stål for maskinerT-håndtaksverktøy i rustfritt stål for maskiner
  • T-håndtaksverktøy i rustfritt stål for maskinerT-håndtaksverktøy i rustfritt stål for maskiner

T-håndtaksverktøy i rustfritt stål for maskiner

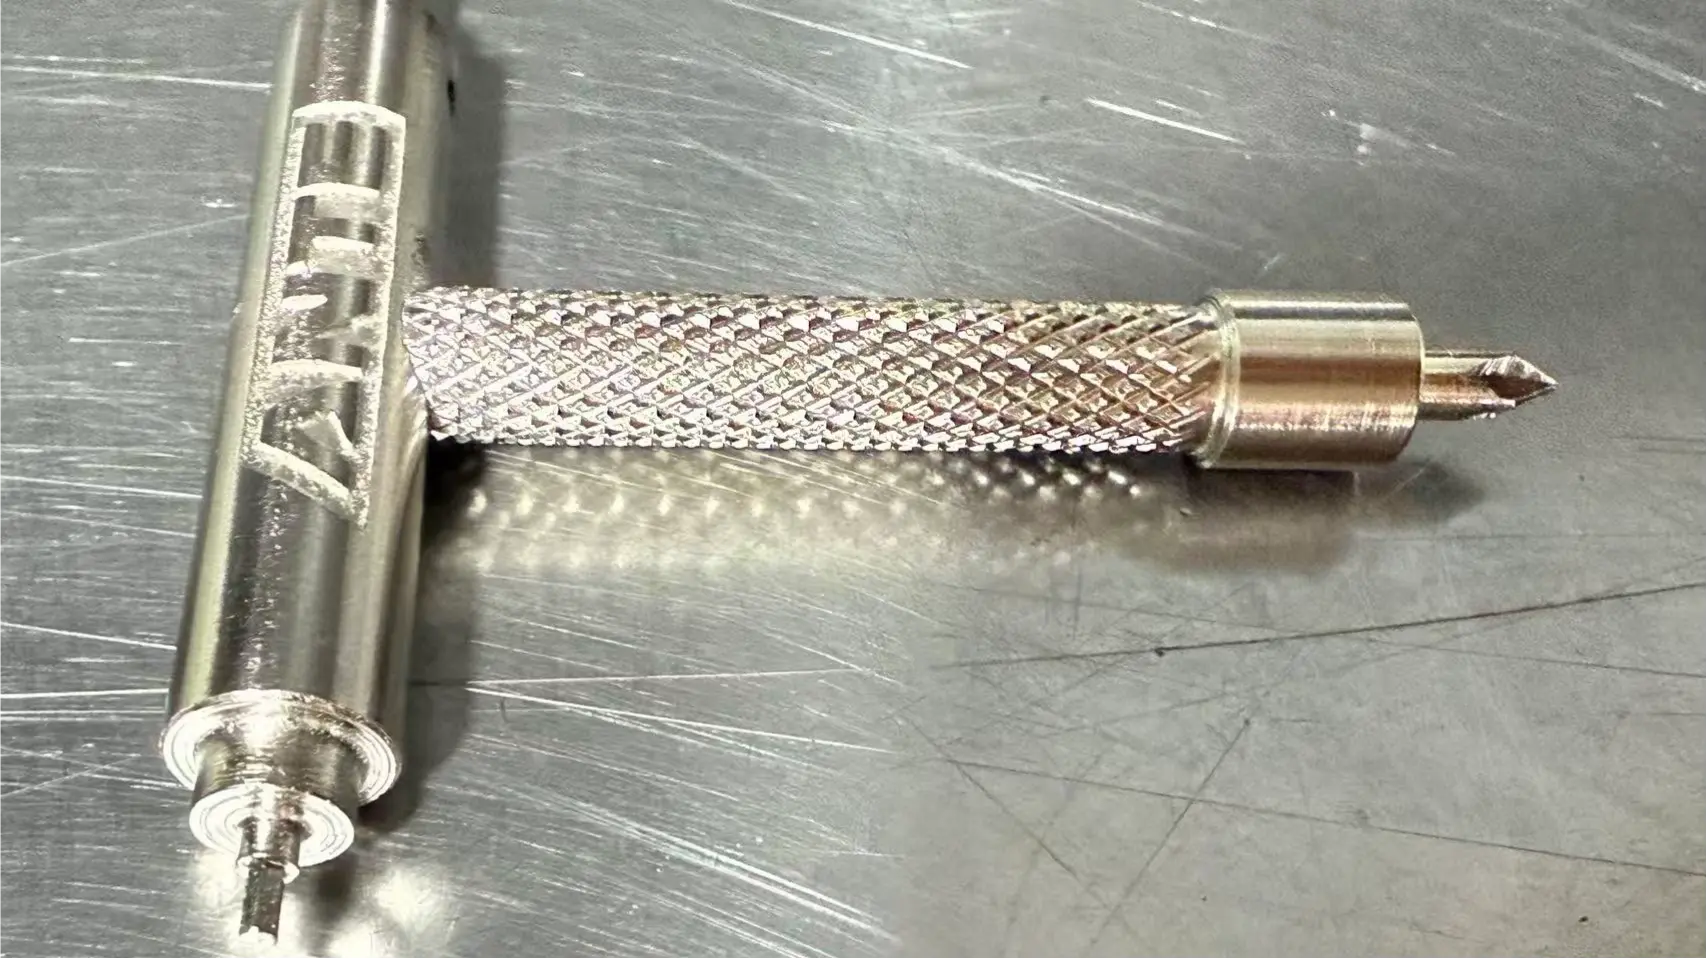
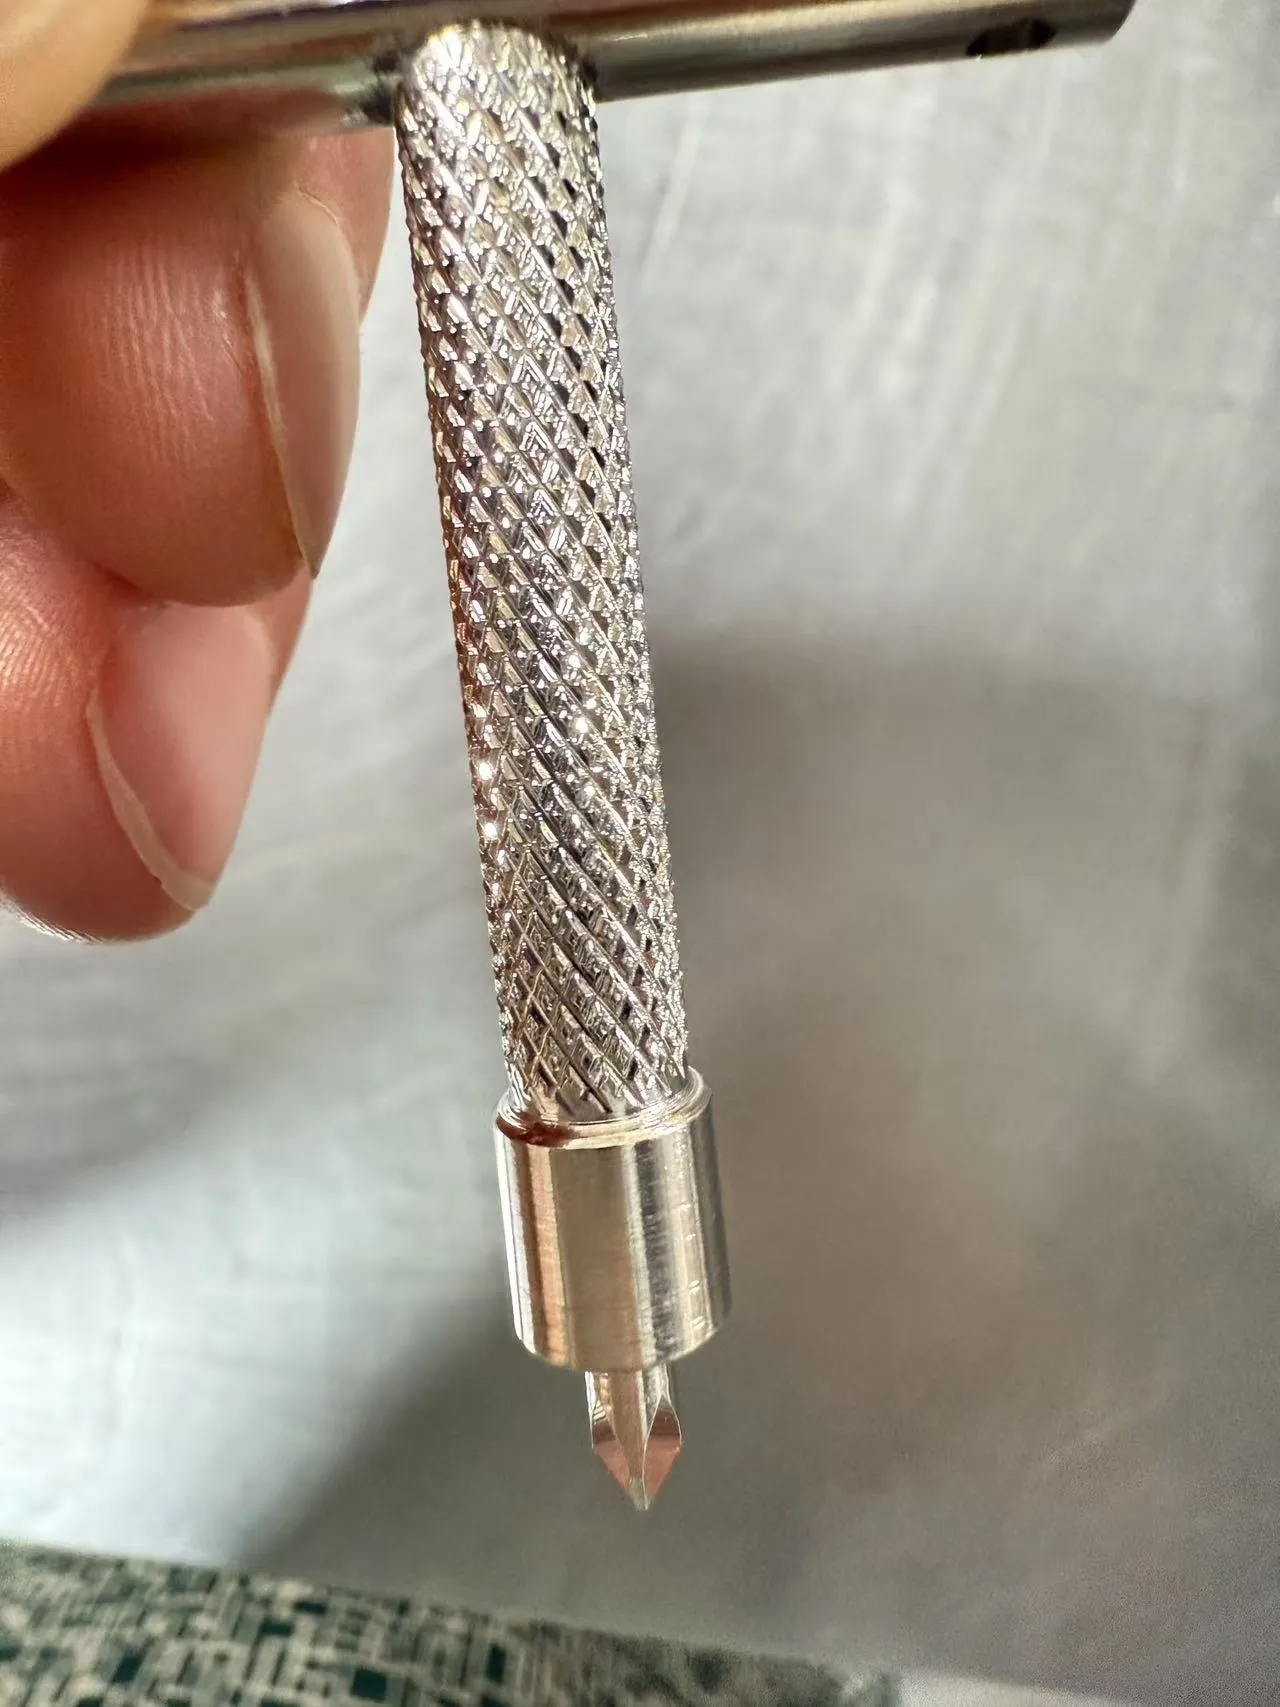
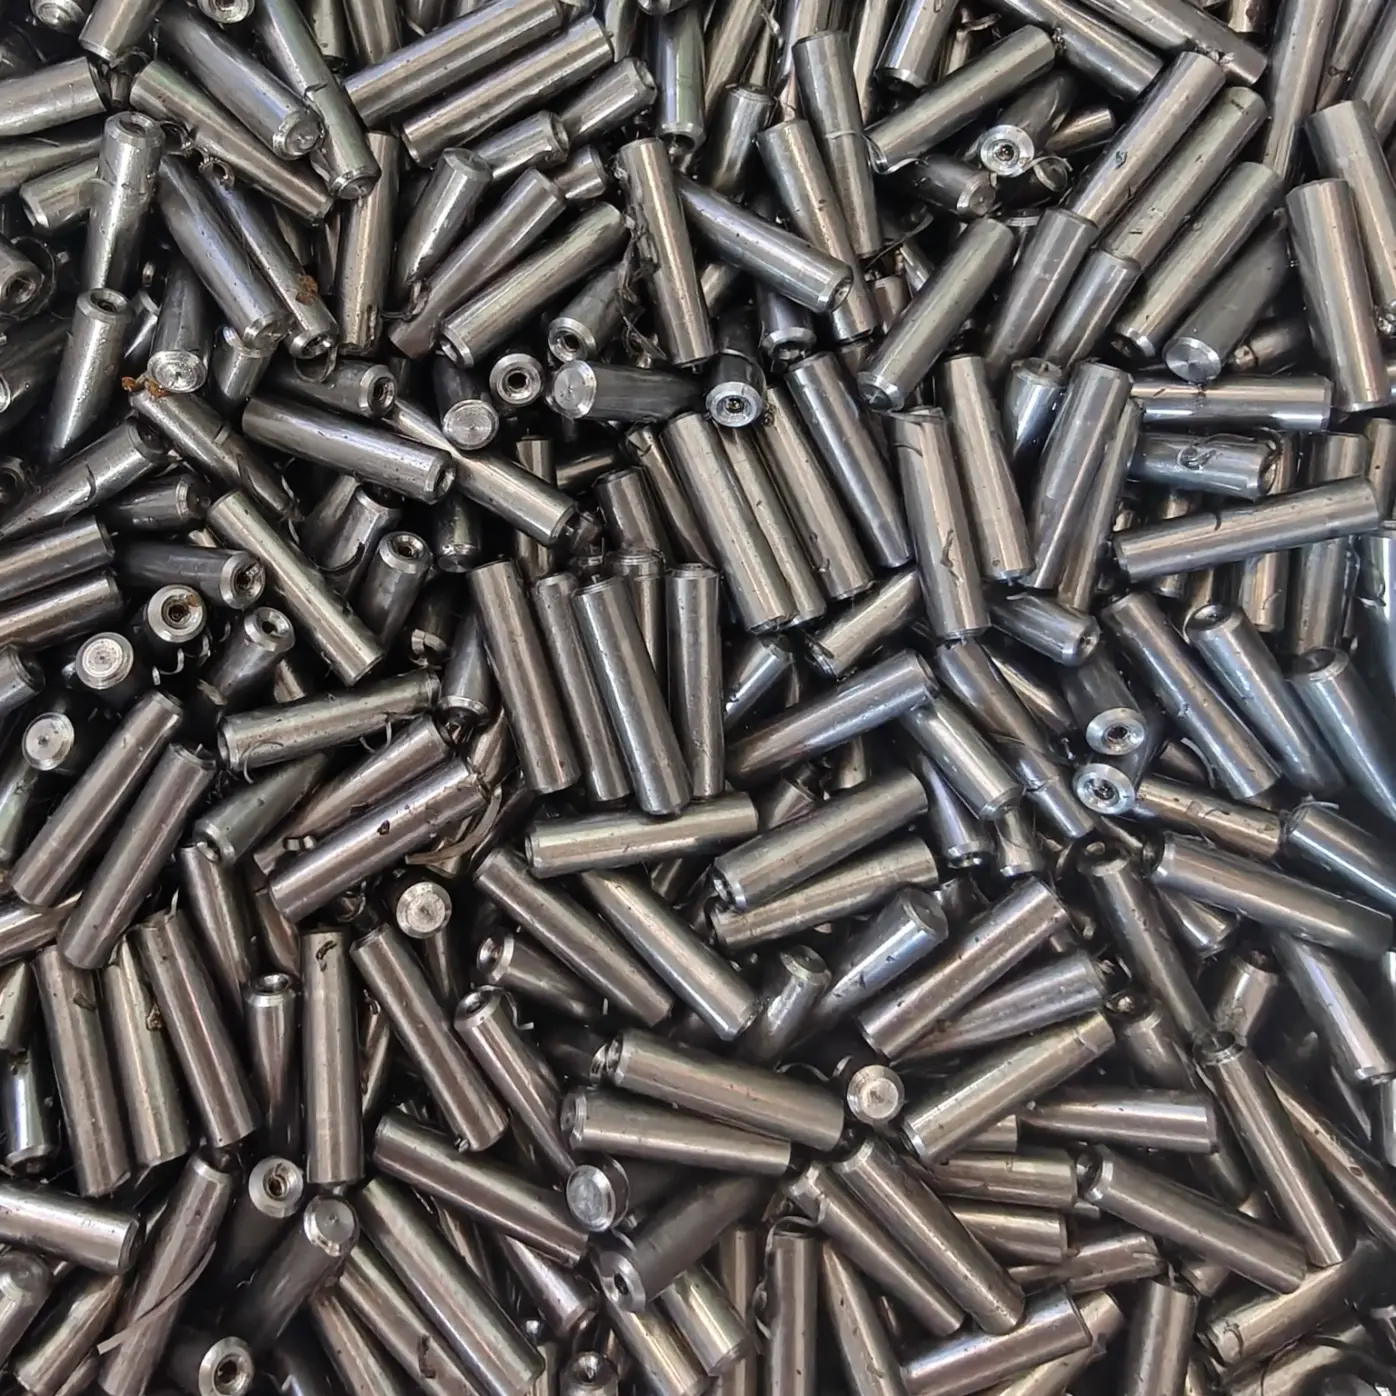
Tuoyuan Metal produserer det riflede T-håndtaksverktøyet i rustfritt stål for maskiner ved sin Kina-fabrikk i Qingdao. Vi kutter riflet, tråden og skulderen i ett dreieoppsett på høyhastighets CNC dreiebenker, holder skaftdiameteren til ±0,01 mm og et rett eller diamantmønster til DIN 82. Bulkbestillinger sendes med materialsertifikater og 48-timers kvalitetsrespons. Send en tegning for tilbud.
    Vurdering: 5.0
    (Antall vurderinger: 1)

    Tuoyuan metalllager det riflede T-håndtaksverktøyet i rustfritt stål for maskiner på sin fabrikk i Kina, fra rå stang til pakket kartong i ett verksted. Skaftet dreies og gjenges i samme oppsett som danner grepet, slik at seteflaten forblir rett i forhold til gjengeaksen. Vi siterer fra en tegning i stedet for en katalog, prøver på 3 til 5 dager, og bekrefter MOQ, prisavbrudd og leveringstid med tilbudet.

    Hovedfordeler

    · Grep som holder med fete hender

    Mønsteret er rullet, ikke kuttet, slik at toppen holder seg hard og teksturen fortsetter å virke etter passivering. En operatør med hansker eller olje på fingrene kan bruke den siste kvartsvingen uten å skli.


    · One-Piece Strength ved Junction

    Der tegningen tillater det, kommer stangen og skaftet fra ett stykke stanglager. Punktet som bærer dreiemomentet har ingen sveis, ingen presspasning og ingen skjøt å jobbe løs på.


    · Tråder som gjentas batch til batch

    Gjengene måles med go / no-go målere med faste intervaller under kjøringen, så gjengen godkjent på prøven er gjengen som kommer i esken.


    · Bygget for nedvasking og utendørs bruk

    304 og 316 deler passiveres etter bearbeiding. Mønsteret gir væske et sted å drenere i stedet for å holde den mot overflaten.


    · Prøvetaking på 3 til 5 dager

    Vi bearbeider fra tegningen din, kutter en første artikkel og sender den med målte verdier før du forplikter deg til en produksjonsordre.


    · Kan byttes ut uten en designendring

    Fordi skaftet er gjenget til tegningen din, faller delen vanligvis inn i en eksisterende maskin, armatur eller tankbeslag.


    · Én tegnefamilie, ikke en katalog

    Hvis du kjører flere inventar eller maskintyper, konsoliderer vi serien til én tegnefamilie med en felles riflete stigning og lengde, slik at operatører slutter å blande deler.

    Tekniske data

    Parameter Standard rekkevidde
    Navn T-håndtaksverktøy i rustfritt stål for maskiner
    Materiale 303, 304, 316 rustfritt (per tegning)
    Skaft tråd M4 - M16 metrisk; UNC / UNF på forespørsel
    Skaftdiameter 3 mm - 25 mm
    Diameter på gripestang 8 mm - 40 mm
    Greplengde 25 mm - 120 mm
    Total lengde 40 mm - 250 mm
    Dimensjonstoleranse ±0,01 mm standard; ±0,005 mm på utvalgte funksjoner
    Riffelmønster Rett, diamant eller spiralformet i henhold til DIN 82
    Overflatefinish Ra 0,8 - 1,6 µm som maskinert; polert på forespørsel
    Overflatebehandling Passivering, polering, perleblåsing, plettering
    Undersøkelse Gjengemålere, CMM, verktøymikroskop, ruhetstester
    Kvalitetssystem ISO 9001; SGS / TUV inspeksjon på forespørsel


    Hvor disse grepene er montert

    Kjøpere bestiller dette mønsteret for håndbetjente stramme- og justeringspunkter på tvers av anlegg og utstyr:

    1.Låsespaker på maskinvern, dører og inspeksjonsdeksler

    2. Justeringsgrep på sklier, skinner og føringsveier

    3. Hold nede klemmer på sveise- og monteringsfester

    4. Tømme, lufte og lufte plugger på tanker, pumper og rør

    5. Ettermonter håndtak der det originale plastgrepet har sprukket

    6. Indeksering og lokalisering av håndtak på verktøyplater

    Hvordan knurlen og tråden kuttes

    Fire punkter avgjør om delen fungerer i din montering. På et riflet T-håndtaksverktøy i rustfritt stål for maskiner er gjengen sjelden problemet - grep, sete og stangdiameter er det.


    Mønstertype:Rett rifling (DIN 82 RGV) griper hardest i svingretningen. Diamantkrøller motstår å skli når operatøren også drar. Helical sitter mellom de to, ofte der stangen må indeksere mot en sperre.


    Pkløe og dybde:Vi kjører vanligvis 0,5 mm til 1,0 mm stigning. Grovere tonehøyde griper hardere, men trenger mer formingstrykk, noe som betyr noe på tynne stenger. På 304 herder materialet raskt, så vi kontrollerer antall passeringer og kjølevæske.


    Diameter etter rifling:Materiale forskyves i stedet for å fjernes, slik at utvendig diameter vokser. Vi dimensjonerer emnet før rullen slik at den ferdige toppen lander på tegningsfiguren, og vi inspiserer kamdiameteren.


    Skulder og sete:Undersiden av stangen er sitteflaten. Ved å holde den rett i forhold til gjengeaksen innenfor 0,05 mm stopper håndtaket vingling når det strammes.


    Greplengde:To til tre ganger stangdiameteren passer til håndstramming. En lengre stang svinger med mindre innsats, men bøyer seg under belastning, så fortell oss målmomentet, så vil vi sjekke seksjonen.

    Stålkvaliteter og overflatealternativer

    Karakter følger plikten, ikke prislisten. Vi beholder kvalitetene som brukes oftest som stanglager, så en første prøve venter ikke på en møllelevering.

    Karakter Hvorfor det er valgt Typisk plikt
    303 (1,4305) Gratis maskinering; svovel hjelper sponbrudd og rifler Høyvolumsgrep, små klemmer, indekseringshåndtak
    304 (1,4301) Generell korrosjonsbestandighet; lett å rengjøre Maskinrammer, mattilstøtende utstyr, lab-inventar
    316 / 316L (1,4404) Molybden er motstandsdyktig mot klorider og vaskekjemikalier Marin hardware, kjemisk anlegg, meieri og farma
    4140 legert stål Herdet styrke der skaftet bærer last Tunge klemmer og pressfester (belagt)


    Inne i butikken som lager dem

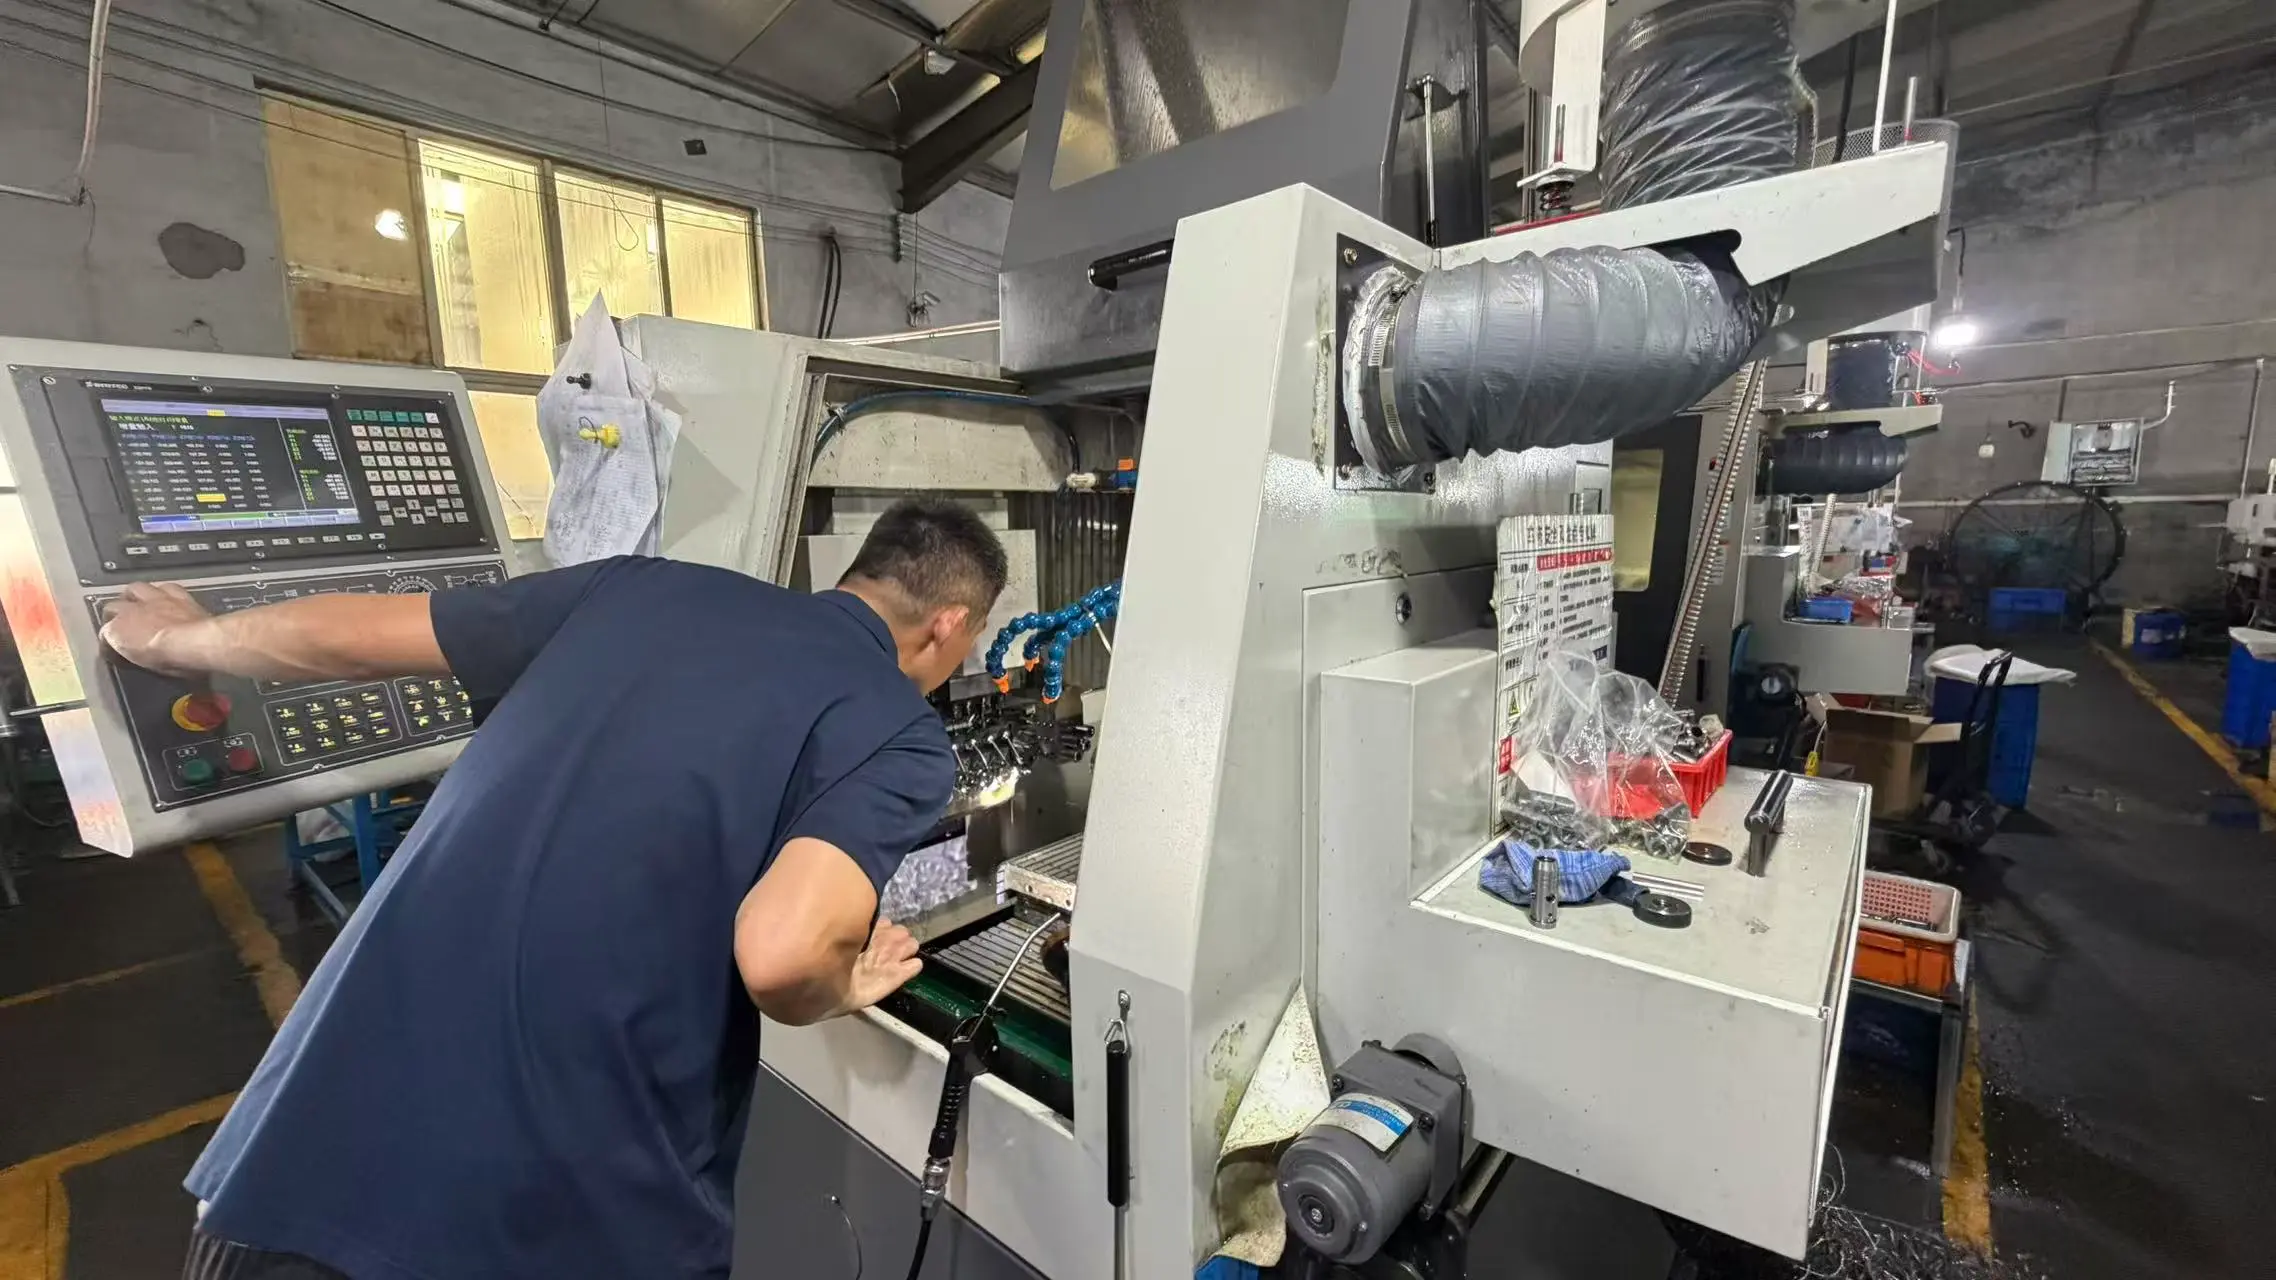
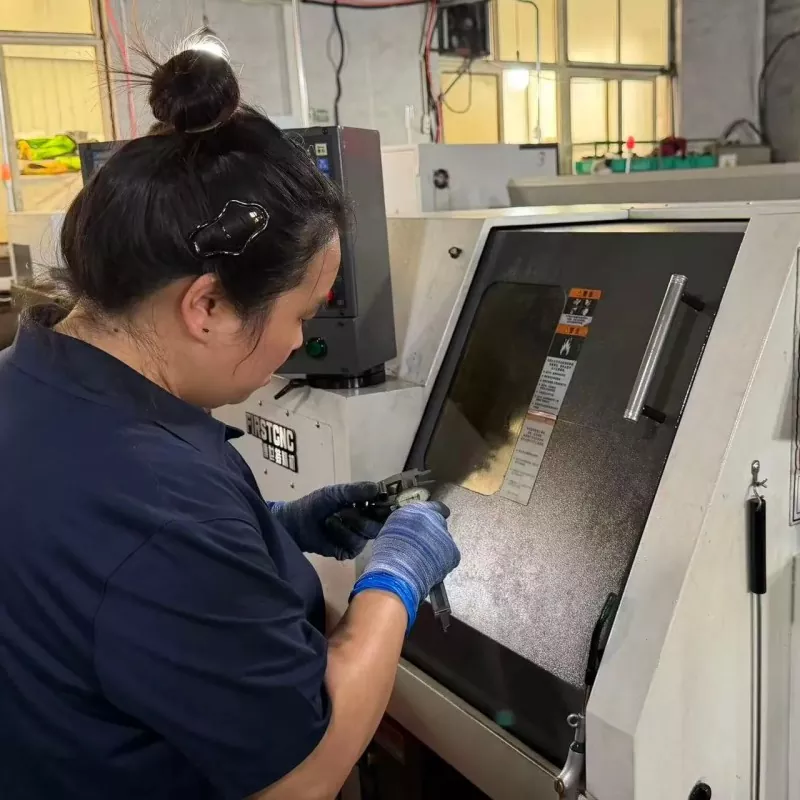
    Alt på tegningen av det riflede T-håndtaksverktøyet i rustfritt stål for maskiner skjer på én fabrikk i Jimo District, Qingdao. Ingen drift kjøpes inn, så det er ikke noe kvalitetsgap mellom leverandørene.

    Utstyr:10 dobbeltspindelte senterbore dreiebenker, 20 høyhastighets presisjons CNC dreiebenker, 5 maskineringssentre og 30 automatiske dreiebenker.


    Fotspor:5000 m² standardverksted med interne passiverings-, polerings- og pletteringslinjer, administrert på et ERP-system.


    Behandle ordre:Stangkapping - dreiing og rifling i ett oppsett - gjenging - avgrading - passivering - inspeksjon - pakking.


    Kvalitetssystem:ISO 9001, med SGS eller TUV tredjeparts inspeksjon arrangert på forespørsel.


    Kapasitet og lager:Den årlige produksjonen overstiger 100 millioner presisjonsmetalldeler, og planlagt lager holdes for gjentatte kjøpere.

    Bruk, pleie og felterstatning

    Et håndbetjent armatur tjener på hvordan den oppfører seg etter et år med skift, ikke på tegningen.

    · Et rullemønster slites ikke jevnt slik et snitt gjør. Hvis grepet faller bort, er toppen blitt flatet av en hammer eller en rørnøkkel i stedet for ved normal bruk

    · Tørk av tråden og sitteflaten før du setter på plass igjen; grus fanget under setet er det som får et håndtak til å løsne igjen

    · På vaskeutstyr, sjekk tettheten på nytt etter den første uken og deretter ved hvert serviceintervall, fordi rustfrie gjenger legger seg annerledes enn belagt stål

    · Ha en ekstra per armatur på hyllen. En erstatning tråder inn uten designendring når den kommer fra samme tegnefamilie

    Fortell oss arbeidsmomentet, og vi vil bekrefte stanglengden som ikke vil bøye seg under den

    Måle det som betyr noe på et håndtak

    Tre målinger avgjør om et grep føles rett i hånden og holder dreiemomentet i tjenesten, og alle tre går på rekord.

    · Toppdiameter etter rifling, fordi rullen øker ytterdiameteren og den ferdige størrelsen er det tegningen kaller ut

    · Gjengestigningsdiameter og flankeform, verifisert med go/no-go-målere i stedet for med følelse

    · Utløp mellom skaftet og sitteflaten, sjekket på CMM og holdt på 0,02 mm

    · Knurlstigning og toppbredde, målt med et verktøymikroskop på samplede deler

    · Overflatefinish på gjengen, fordi friksjon ved gjengen er det momentnøkkelen viser

    Kundetilfelle: Verktøybutikk i USA

    En verktøybutikk i USA kom til oss med et problem i stedet for en tegning. Håndtakene deres ble kjøpt fra tre leverandører, og grepene stemte ikke overens, så operatørene holdt seg til feil. Vi konsoliderte rekkevidden i én tegnefamilie, standardiserte riflet stigning og lengde, og lasermerket hvert grep med festenummeret. Den første forsendelsen dekket 14 delenumre. Innkjøpssjefen deres skrev: «Håndtakene er identiske med prøvene, og merkingene endte sammenblandingene på gulvet. Ombestilling er nå en enkelt e-post med antall.'

    FAQ

    Q1: Hvilket mønster skal vi spesifisere på et riflet T-håndtaksverktøy i rustfritt stål for maskiner?

    A: Rett rifling for en del dreid for hånd, diamantring der operatøren også drar. Send håndmomentet og vi anbefaler stigning og stangdiameter sammen med tilbudet.


    Q2: Kan tråden og grepet maskineres konsentrisk?

    A: Ja. Ved å dreie begge i ett oppsett holdes seteflaten rett til gjengeaksen innenfor 0,05 mm og skaftutløpet på 0,02 mm, begge bekreftet på CMM.


    Spørsmål 3: Leverer du de tilhørende mutterne, skivene eller fjærstiftene?

    A: Det gjør vi. Fordi de samme dreiebenkene lager sammenkoblingsutstyret, kan vi sitere håndtaket som et sett med mutter, skive og holdestift tilpasset samme gjengeklasse.


    Q4: Hva er minimumsbestillingen og ledetiden?

    A: MOQ avhenger av stangstørrelse og om verktøy er nødvendig; begge bekreftes med sitatet. Prøvetaking tar 3 til 5 dager og produksjonspartier sendes i løpet av 7 til 15 virkedager.


    Q5: Kan du merke hver del med nummeret vårt?

    A: Ja. Lasermerking på stangenden eller sitteflaten er tilgjengelig i OEM-prosjekter, og det holder batchsporbarheten enkel på din side. Volumpriser for det riflede T-håndtaksverktøyet i rustfritt stål for maskiner følger stangstørrelsen og merkekravet.

    Send forespørsel
    Kontaktinfo
    For spørsmål om presisjonsdreide deler, presisjonsmaskineringskomponenter, CNC-maskinerte komponenter eller prislister, vennligst legg igjen din e-post til oss, så tar vi kontakt innen 24 timer.
    Vurdering:
    5.0
    X
    Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
    AvvisAkseptere