Produkter
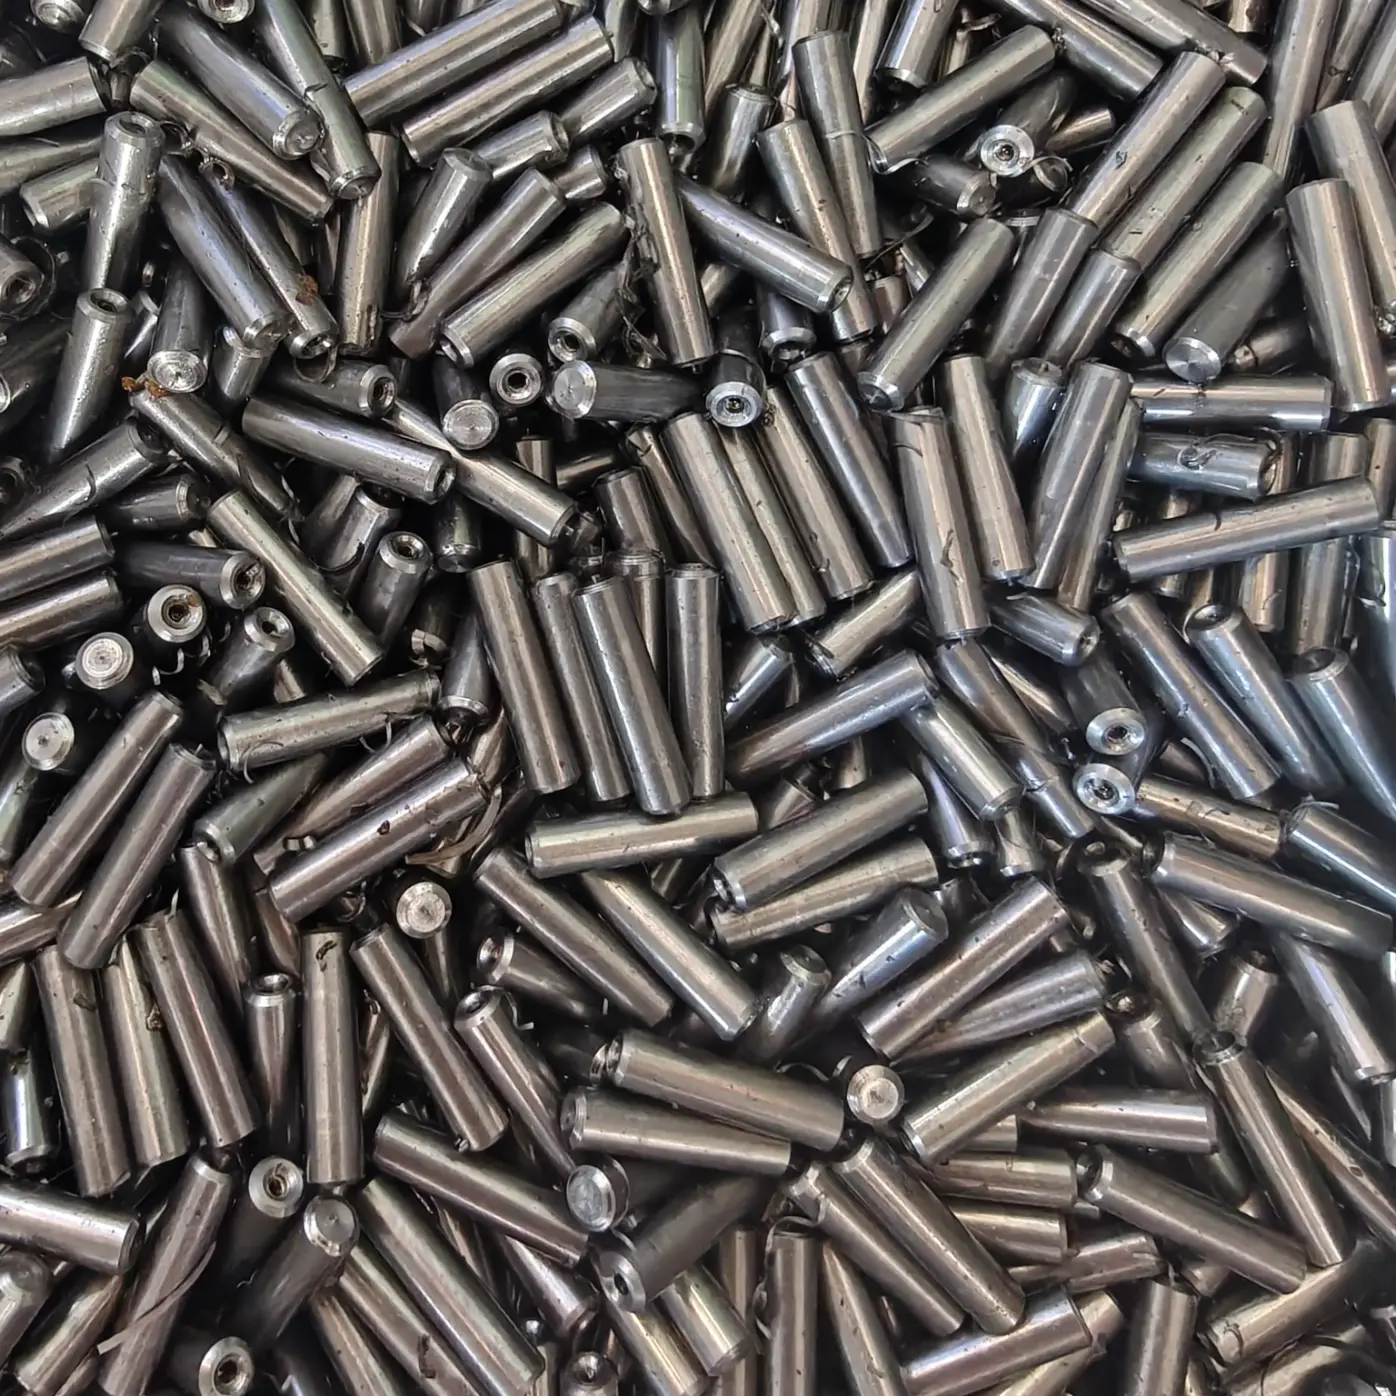
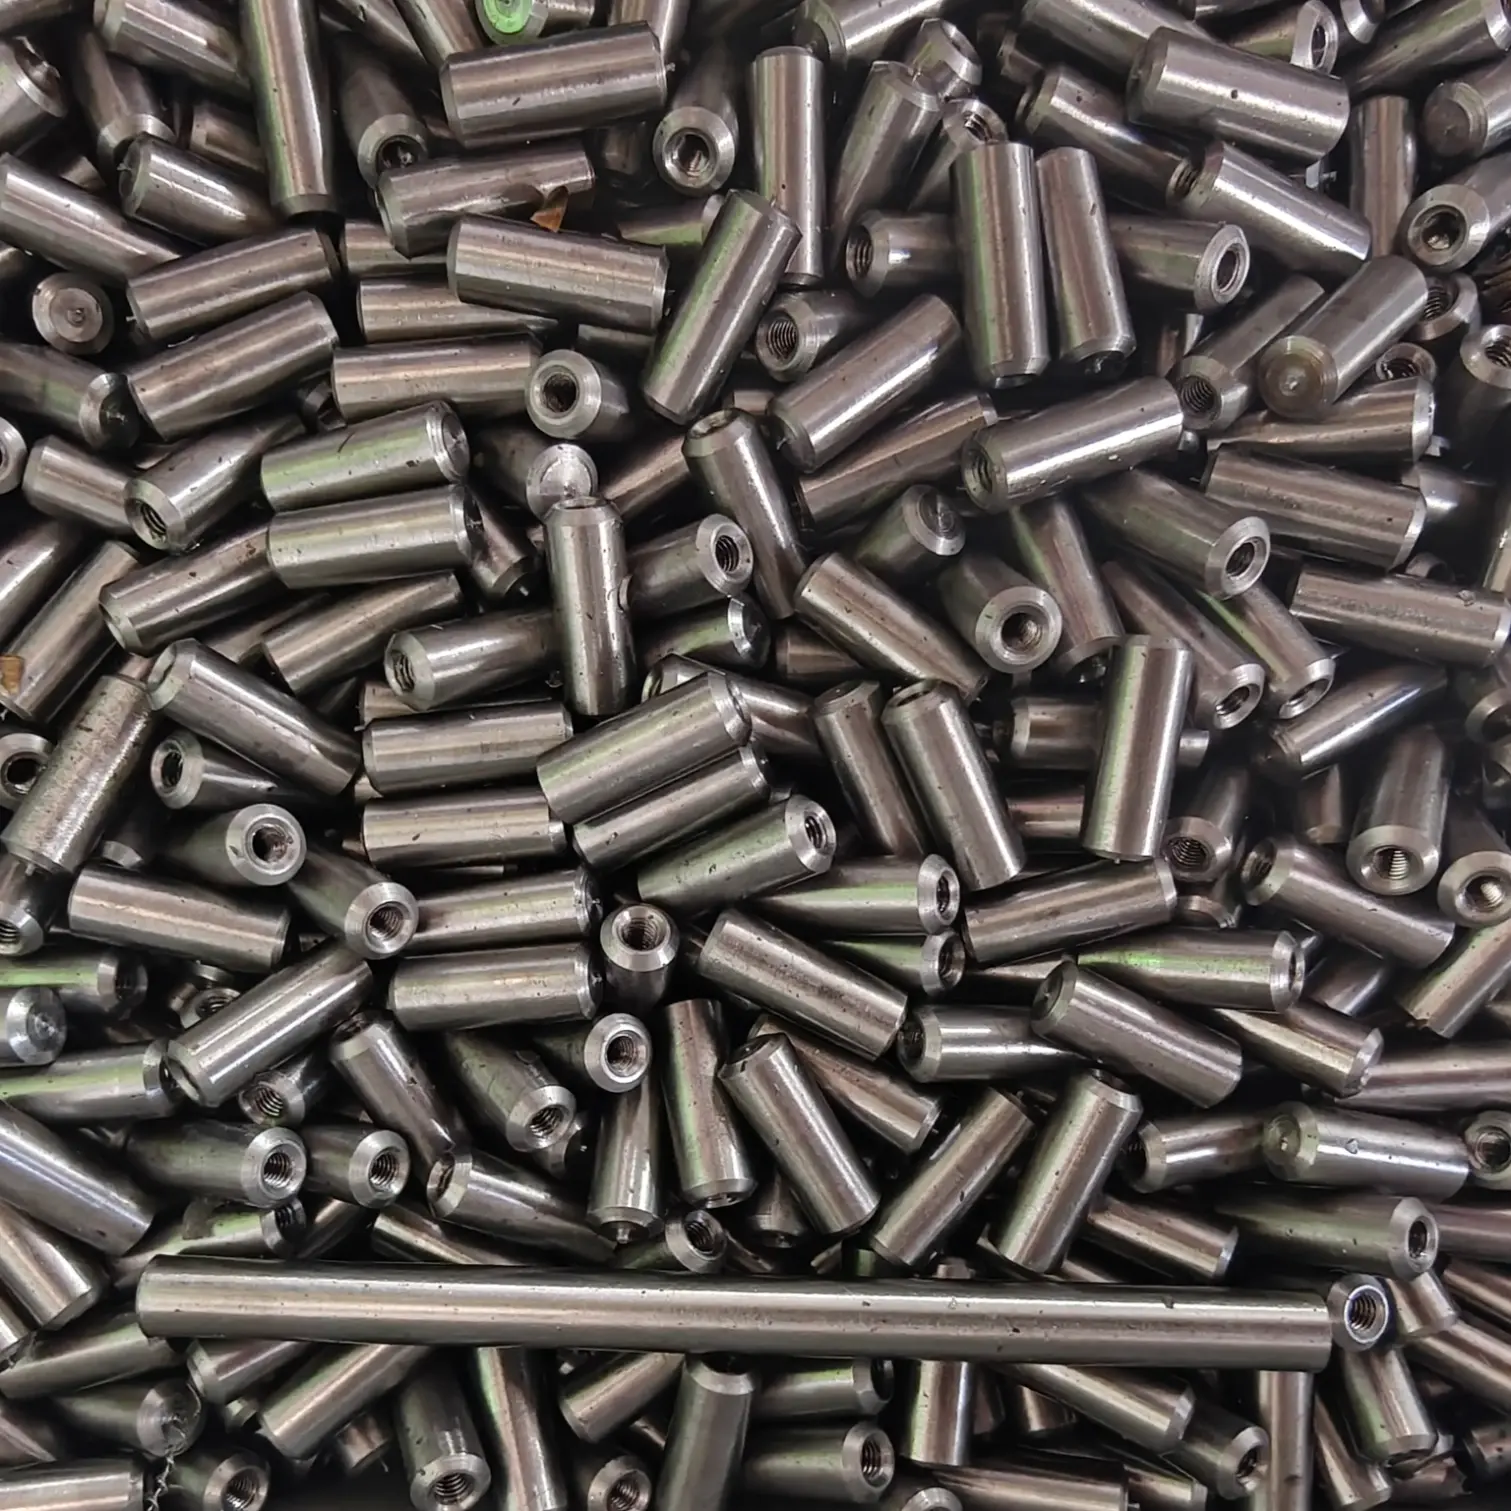
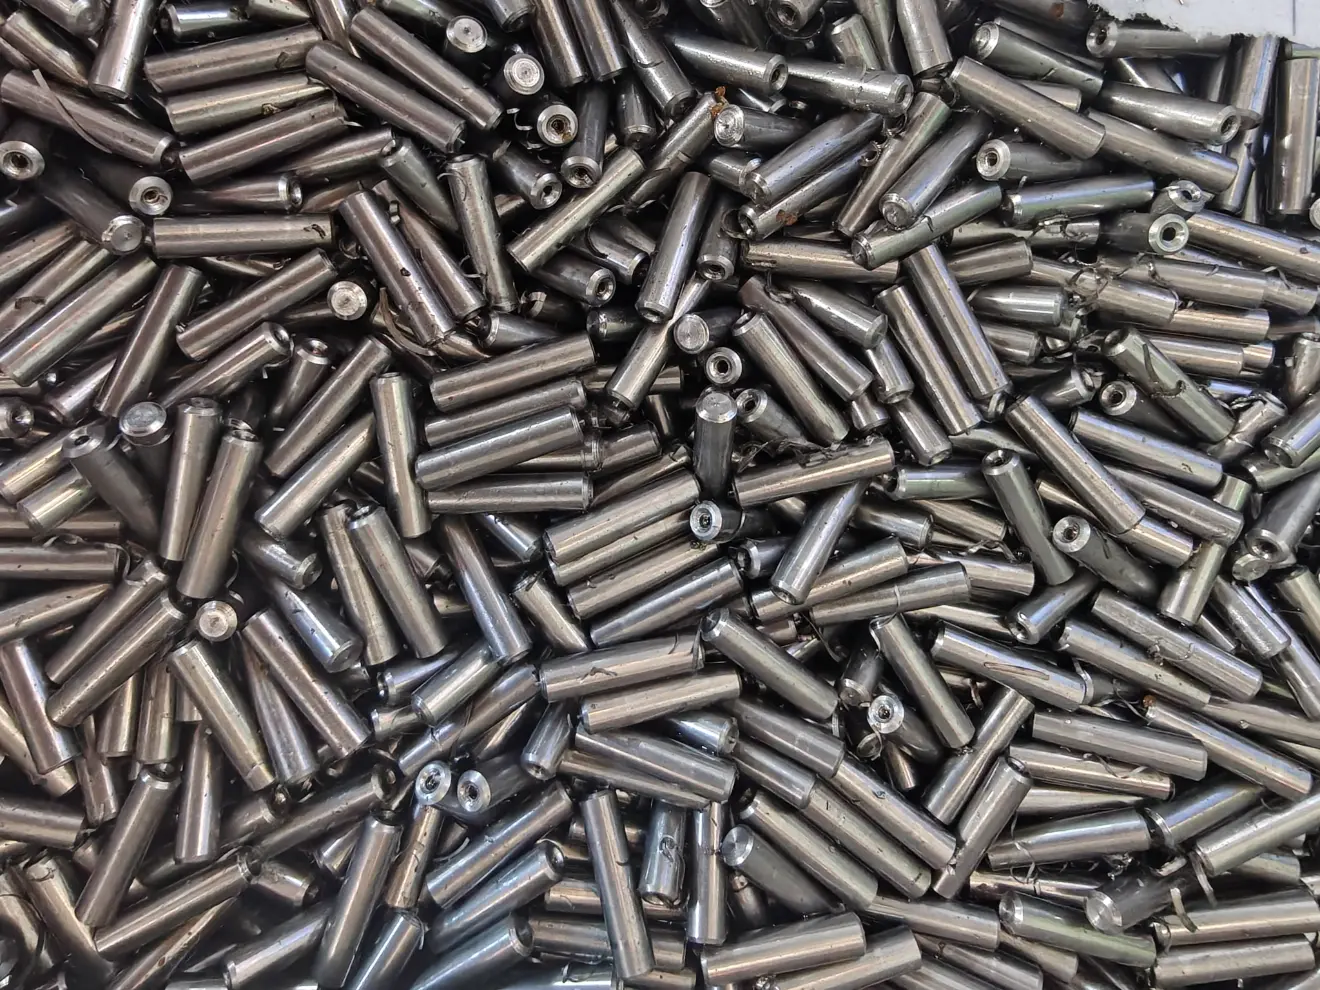
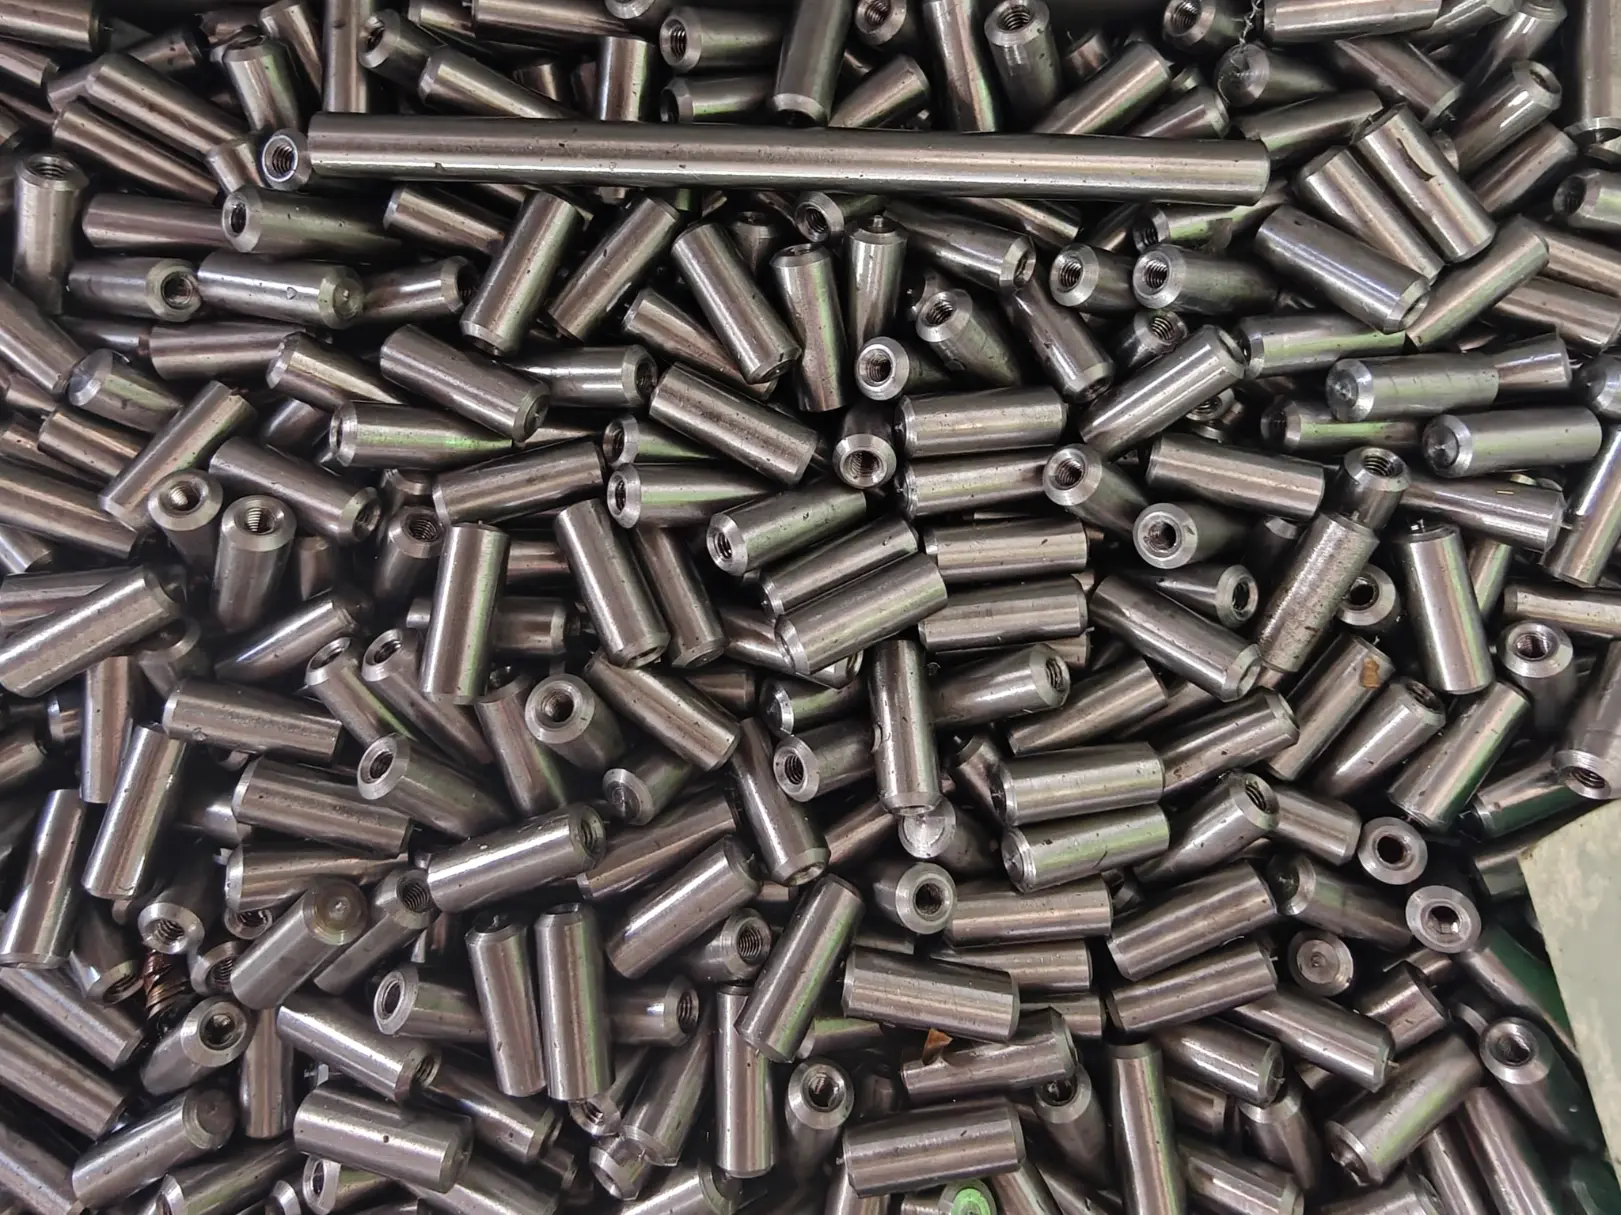
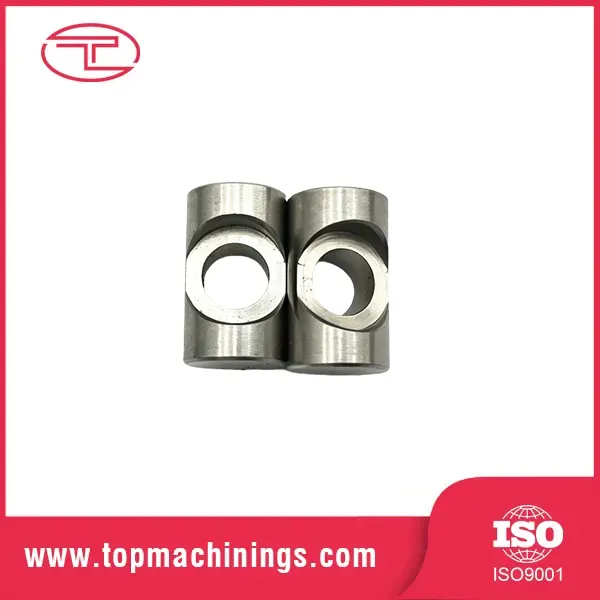
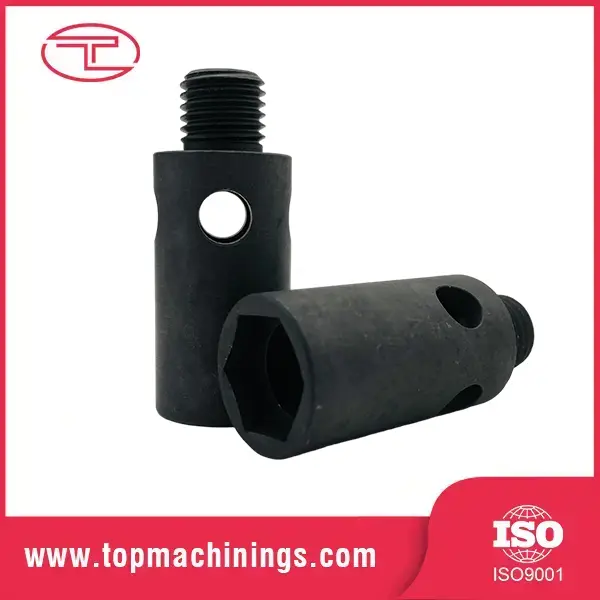
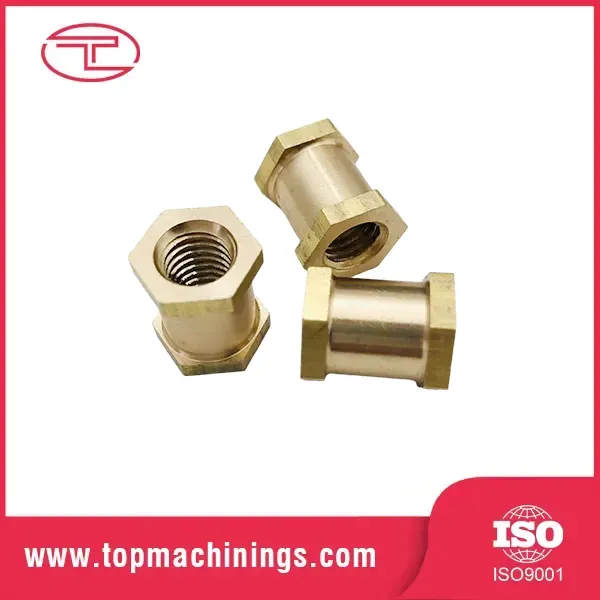
Presisjonsbearbeidet metallstift med innvendig gjenge
  • Presisjonsbearbeidet metallstift med innvendig gjengePresisjonsbearbeidet metallstift med innvendig gjenge
  • Presisjonsbearbeidet metallstift med innvendig gjengePresisjonsbearbeidet metallstift med innvendig gjenge

Presisjonsbearbeidet metallstift med innvendig gjenge

Tuoyuan Metal produserer den presisjonsmaskinerte metallpinnen med innvendig gjenge på Kina-anlegget, og taper blindhull fra M2 til M12 til 6H-klassen og holder stiftdiameteren til ±0,005 mm. Konsentrisiteten mellom skaftet og den tappede boringen kontrolleres på CMM før forsendelse. Veggtykkelse mellom tappet boring og utvendig diameter avgjøres før vi siterer. Prøver om 3-5 dager, og en førsteartikkelrapport reiser med dem.
    Vurdering: 5.0
    (Antall vurderinger: 1)

    Tuoyuan metaller en Kina-produsent av den presisjonsbearbeidede metallpinnen med innvendig gjenge, en del som erstatter en todelt enhet med ett stykke metall. En lokaliseringsplugg pluss en separat mutter blir en enkelt tappet pinne, som fjerner en løs komponent fra linjen og et trinn fra monteringstegningen. Den besparelsen setter to funksjoner på én del, så veggen mellom boringen og utvendig diameter må dimensjoneres riktig fra starten. Vi gjennomgår det før vi siterer og banker på de samme dreiebenkene som snur pinnen.

    Viktige fordeler

    ·To funksjoner, en del - Pinnen lokaliseres og den tappede boringen festes. Montører håndterer én komponent i stedet for en plugg, en mutter og en skive, noe som forkorter linjen og fjerner risikoen for tapt del.

    ·Pindiameter til ±0,005 mm - Plasseringsdiametre dreies til h6 eller h7 der lagertilpasning er nødvendig, og leveres i målesett på forespørsel.

    ·6H gjenger som standard - Blindhull er tappet til 6H med 4H eller 5H tilgjengelig på forespørsel, og hvert kritisk parti måles med plugg- og no-go-målere.

    ·Konsentrisitet 0,02 mm - Den tappede boringen og lokaliseringsdiameteren er maskinert i samme oppsett, så utløpet mellom dem forblir på 0,02 mm.

    · Veggtykkelse kontrollert før tilbud - Vi beregner seksjonen mellom gjengen og den ytre diameteren for boltbelastningen din, og øker diameteren i stedet for å redusere gjengedybden.

    · Gjengedybde målt, ikke antatt - En kran som bunner tidlig ser fortsatt rett fra utsiden. Dybde registreres som en målt verdi mot jobbnummeret.

    · Matchede bolter, muttere og pinner - Fordi samme butikk lager festemidler, er boltsettet som passer til samme gjengeklasse, så du matcher ikke to leverandørers toleranser på linjen.

    Spesifikasjoner og vurderinger

    Punkt Standardtilbud
    Materiale 303, 304, 316 rustfritt; 4140 legert stål; messing; aluminium
    Pinnes diameter 2mm - 40mm (h6 / h7 på forespørsel)
    Pinnelengde 5 mm - 300 mm
    Tappet boring M2 - M12 metrisk; UNC / UNF på forespørsel
    Trådklasse 6H standard; 4H / 5H på forespørsel
    Tråddybde opptil 3 x nominell diameter
    Dimensjonstoleranse ±0,01 mm standard; ±0,005 mm på utvalgte funksjoner
    Konsentrisitet 0,02 mm mellom pinnediameter og tappet boring
    Overflatefinish Ra 0,4 - 1,6 µm som maskinert
    Varmebehandling Gjennom herding, saksherding eller nitrering på forespørsel
    Overflatebehandling Passivering, svart oksid, sink eller nikkelplettering
    Undersøkelse Plugg og no-go målere, gjengedybdemåler, CMM


    Trådengasjementreferanse

    Arbeidstall vi bruker ved kontroll av veggtykkelse mot boltstørrelse. Verdier er minimumsverdier i hovedmaterialet, ikke gjengedybde.


    Boltstørrelse Minimum Engasjement - Stål Minimum engasjement - Messing / Aluminium
    M3 4,5 mm 6 mm
    M4 6 mm 8 mm
    M5 7,5 mm 10 mm
    M6 9 mm 12 mm
    M8 12 mm 16 mm
    M10 15 mm 20 mm


    Tapping, Herding og Fit Notes

    Tre ting avgjør om en presisjonsbearbeidet metallstift med innvendig gjenge overlever bruk: inngrepsdybde, veggen rundt boringen og hvor herdingen skjer.

    Engasjementsdybde:

    Tommelfingerregelen er en til en og en halv ganger den nominelle boltdiameteren i stål, og nærmere to ganger i mykere legeringer. På en liten pinne som etterlater liten vegg, så hever vi den ytre diameteren, forkorter boringen eller spesifiserer et sterkere materiale.

    En del, to toleranser:

    Stiftdiameteren følger h6 eller h7 for en lokaliseringspasning mens boringen følger en gjengeklasse. Begge er oppført på inspeksjonsplanen og registrert på den første artikkelen.

    Blind banking og fjerning av spon:

    Vi borer dypere enn gjengedybden for å forlate sponrommet og bruker en spiralfløyetapp slik at spon kommer tilbake ut av hullet. Skimping på den godtgjørelsen er den vanlige grunnen til at de siste trådsvingene kommer ufullstendige.

    Herding før banking:

    På herdede deler bearbeider vi, herder og avslutter, banker etter herding der geometrien tillater det. Den fjerner stress-stigerøret som sprekker skulderen.

    Trådinnføring og grader:

    Innføringen er avfaset på maskinen. En grad der stopper bolten som starter for hånd og presser monteringstiden opp på linen din.

    Hvor disse pinnene brukes

    · Fixtur- og verktøylokaliser hvor pinnen setter posisjon og boringen tar klemskruen

    · Hengsel- og dreietapper boltet gjennom midten for å sette endeflyten

    · Justeringsdybler med uttrekksanordning for trange plasser

    · Linkage og gaffelbolter på landbruks- og anleggsmaskiner

    · Avstander og avstandsstykker som holder et panel og tar en feste fra den andre siden

    · Styrepinner der en tappet ende bærer et uttrekksverktøy


    Kundecase: Landbruksmaskinbygger i Polen

    En gårdsmaskinbygger i Polen hadde en koblingsstift som sprakk i skulderen etter en sesong i felten. Årsaken var en 1,2 mm vegg mellom en M8 tappboring og stiftens utvendige diameter på en herdet del. Vi økte den ytre diameteren med 1,5 mm, flyttet herdingen i forkant av bankingen, og skrået gjengeinnføringen for å fjerne spenningsstigerøret. Den reviderte pinnen fullførte to sesonger i testflåten uten feil.

    Kjøperen deres kommenterte: "Sprekken er borte og delprisen beveget seg mindre enn vi forventet, noe som er uvanlig etter vår erfaring."

    Hvor delen er laget

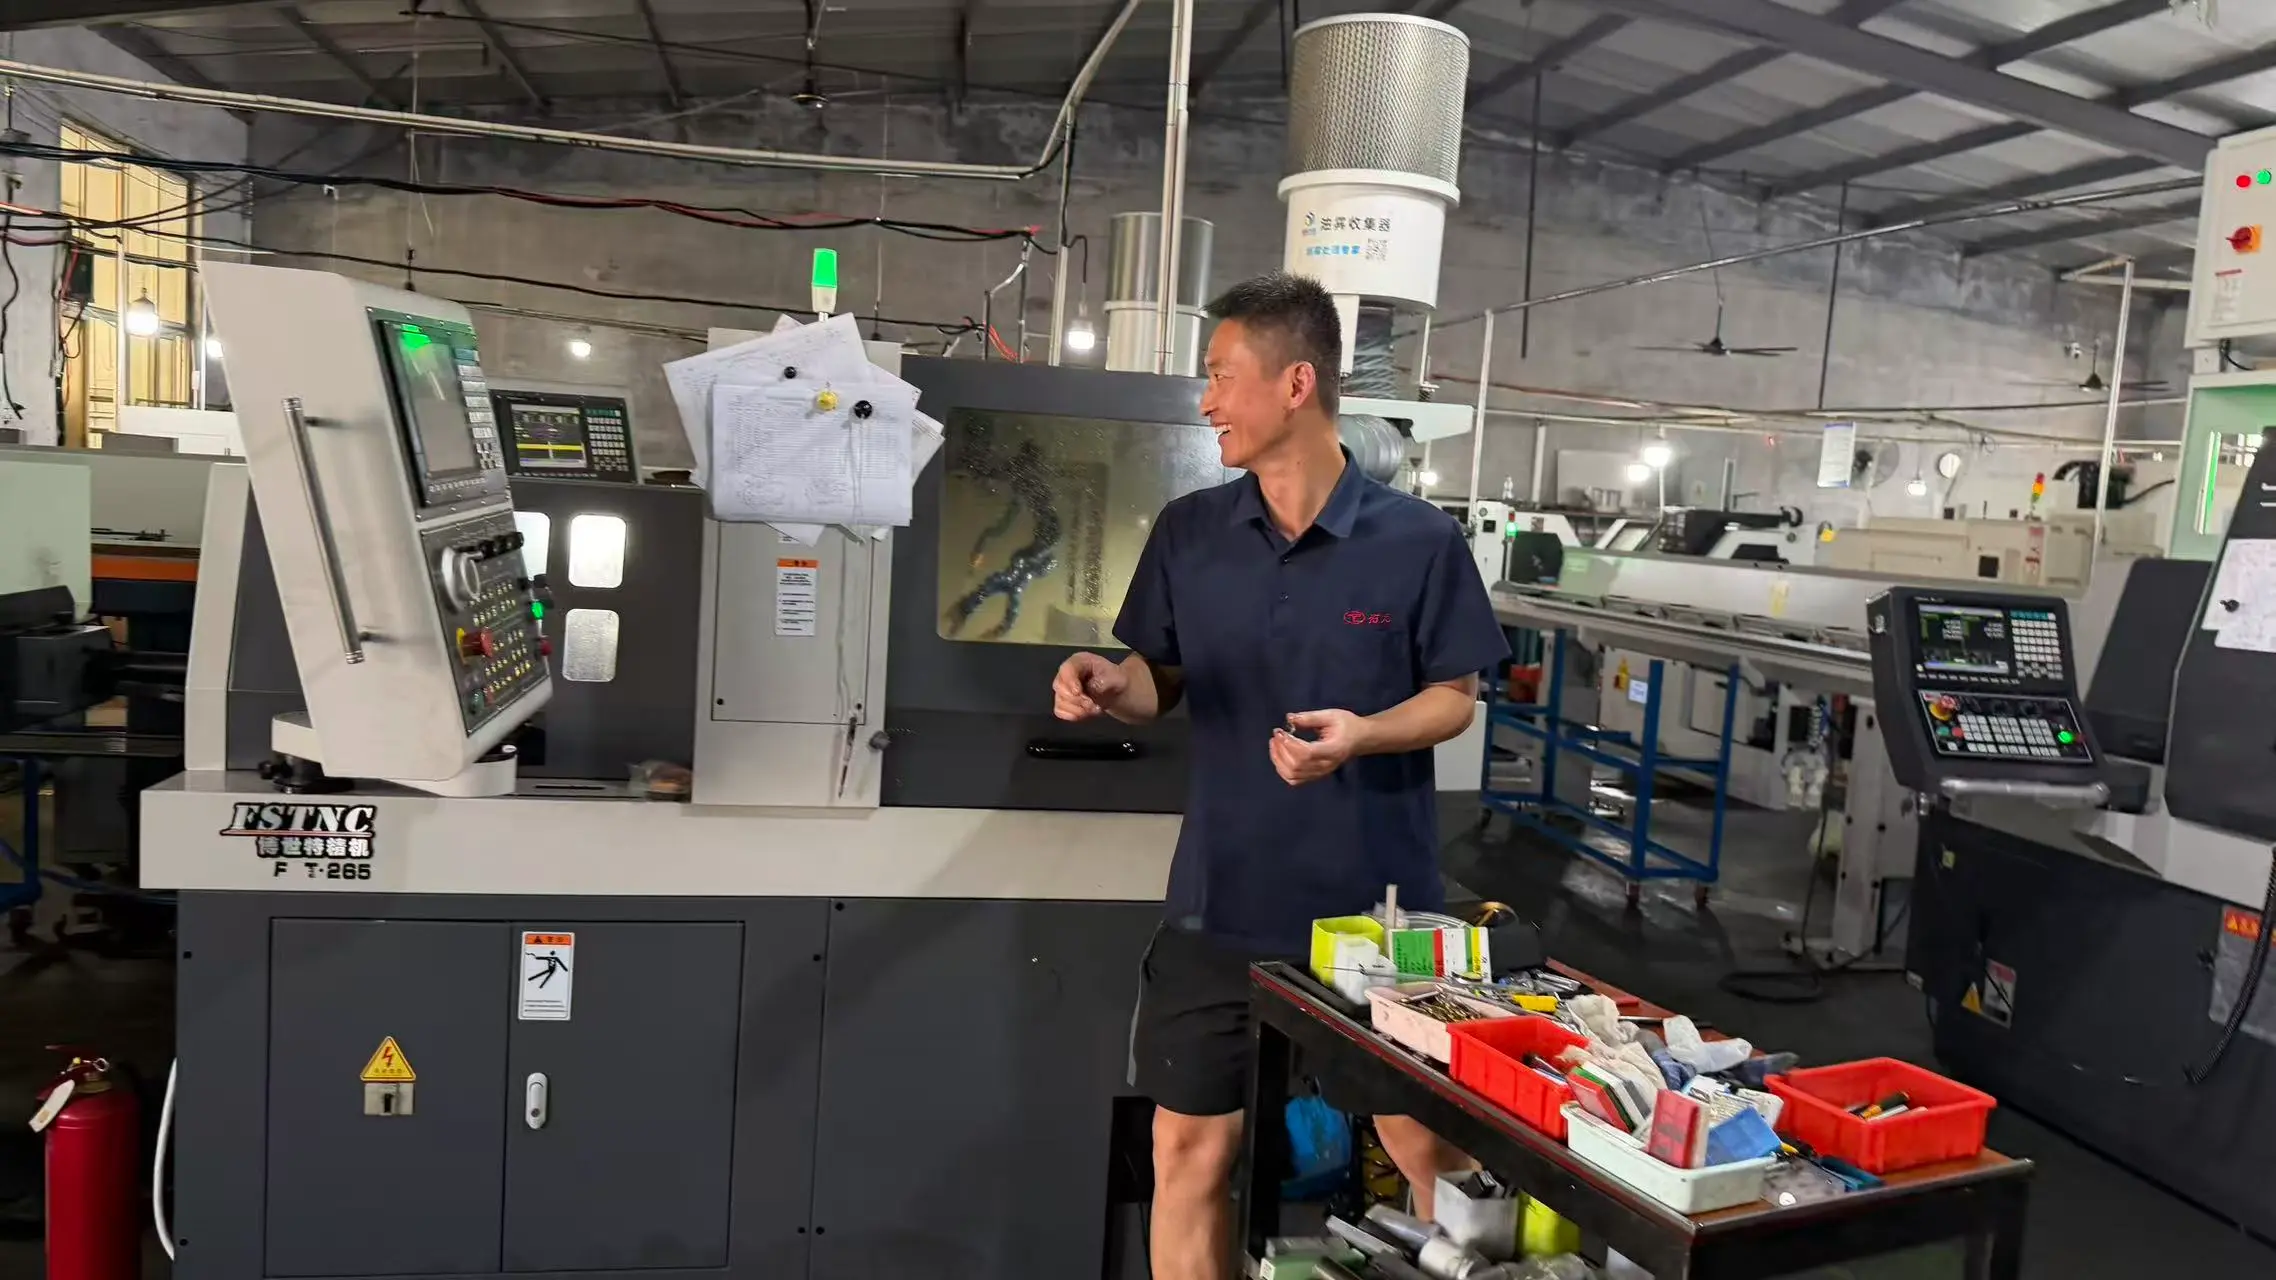
    Hver presisjonsmaskinert metallpinne med innvendig gjenge blir snudd, tappet og inspisert i en fabrikk i Jimo District, Qingdao.


    · Utstyr - 20 høyhastighets presisjons CNC dreiebenker, 5 maskineringssentre og 30 automatiske dreiebenker, kjører under ERP-kontroll.


    · Footprint - 5000 m² verksted med interne varmebehandlings-, pletterings- og passiveringslinjer.


    · Prosessordre - Stangskjæring - dreiing - boring og tapping - herding ved behov - etterbehandling - måling - inspeksjon - pakking.


    · Kvalitetssystem - ISO 9001, med SGS eller TUV tredjeparts inspeksjon på forespørsel.


    · Kapasitet - Årlig produksjon overstiger 100 millioner presisjonsmetalldeler, og planlagte beholdninger holdes for gjentatte programmer.

    Forsendelses- og pakkesedler

    Tråden er den delen som lider først under transport, og en skadet inngang blir til monteringstid på linjen din.

    Trådene er lukket med plasthetter i størrelser opp til M10, og hver del er pakket i rustbeskyttende film

    Herdede og belagte partier pakkes bortsett fra bart stål slik at en bank ikke kan flise overflaten

    Små diametre går inn i skuffene, holder tellingene nøyaktige og forhindrer tråd-på-tråd-kontakt

    Kartonger er merket med delenummer, mengde og varmenummer, og materialsertifikatet går i den første kartongen

    Tyngre partier sendes i trekasser med fuktsperre, fastspent og hjørnebeskyttet for sjøfrakt


    FAQ

    Q1: Kan du lage en presisjonsbearbeidet metallpinne med innvendig gjenge i en herdet kvalitet?

    A: Ja. Vi maskinerer, herder og etterbehandler, og der utformingen tillater det banker vi etter herding. Send hardheten og boltbelastningen, så bekrefter vi nødvendig veggtykkelse.


    Q2: Hvilken gjengedybde kan du garantere på en blindboring?

    A: Heltråd til tre ganger nominell diameter på de fleste størrelser, bekreftet per tegning. Den borede dybden er alltid satt dypere enn gjengedybden, slik at siste sving er fullført.


    Q3: Holder du toleranser på både skaftet og den tappede boringen?

    A: Ja. Skaftet dreies til h6 eller h7 der det er nødvendig, og boringen holdes til 6H som standard, med begge verdiene registrert på den første artikkelrapporten.


    Q4: Hva er minimumsbestillingen og ledetiden?

    A: MOQ avhenger av diameter og materiale; begge bekreftes med sitatet. Prøver sendes innen 3 til 5 dager og produksjonspartier innen 10 til 15 virkedager.


    Spørsmål 5: Kan du forsyne de tilhørende boltene med pinnene?

    A: Vi kan. Fordi den samme butikken lager festemidler, oppgir vi matchede boltsett i samme gjengeklasse, så en presisjonsbearbeidet metallstift med innvendig gjenge og dens bolt kommer som ett matchet par.

    Send forespørsel
    Kontaktinfo
    For spørsmål om presisjonsdreide deler, presisjonsmaskineringskomponenter, CNC-maskinerte komponenter eller prislister, vennligst legg igjen din e-post til oss, så tar vi kontakt innen 24 timer.
    Vurdering:
    5.0
    X
    Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
    AvvisAkseptere