Nyheter

Hvilke kvalitetskontroller bruker Tuoyuan Metal til metallbearbeiding?

En bearbeidet del passer enten sammenstillingen eller ikke, og det er ingen midtstilling. Ved presisjonsbearbeiding oppnås den dommen lenge før den siste operasjonen er ferdig. Det bestemmes når tegningen leses, når materialet kommer, når den første artikkelen kommer av maskinen, og når operatøren tar en måling midt i batch.


Hvorfor maskineringskvalitet ikke kan overlates til sluttinspeksjon

Innen et parti med komponenter når endelig inspeksjon, er de dyre avgjørelsene allerede tatt. Materialet er forbrukt, maskintimene er brukt, og i mange tilfeller er etterbehandlingen påført. Hvis en diameter er feil på det punktet, er partiet skrap med ekstra håndtering. Kontrollen som faktisk beskytter en kjøper sitter tidligere i prosessen: ved tegningsgjennomgangen, ved den første artikkelen og ved maskinen mens produksjonen går. Alt etter det er bekreftelse snarere enn korreksjon.


Inspection


Inspeksjonskjeden vi bruker på hvert prosjekt

1. Tegning og kravgjennomgang

Før en maskin settes, leses tegningen opp mot prosessruten. Vi sjekker hvilke dimensjoner som er funksjonelle, hvilke overflater som passer, hvor datumene sitter, og om toleransestakken er oppnåelig med det tildelte utstyret. Der en funksjon ikke kan måles slik den er tegnet, eller der en toleranse som er strammere enn prosessen kan holde er oppgitt uten en note, tar vi den opp med kjøperen før vi skjærer metall. Dette stadiet er gratis; den samme samtalen etter produksjonen er det ikke.

2. Verifisering av innkommende materiale

Barlager kommer med materialsertifikat, og sertifikatet kontrolleres mot kjøpsspesifikasjonen for karakter, temperament og tilstand. Aluminium 6061 og 7075, messing C360 og C260, rustfritt 303, 304 og 316L, og titan er de kvalitetene vi ser oftest. Der søknaden er sikkerhetsrelatert, bekrefter vi hardhet på en prøve og beholder batchreferansen slik at en ferdig del kan spores tilbake til varmen eller partiet den kom fra.

3. Første artikkelinspeksjon

Den første artikkelen er den viktigste målingen i hele rekkefølgen. Det kontrolleres mot den fullstendige tegningen, og ikke bare de kritiske dimensjonene, og rapporteres med faktiske målte verdier i stedet for et bestått eller ikke bestått. Kjøpere godkjenner vanligvis produksjon på den rapporten. Vi beholder den første artikkelen inntil skriftlig godkjenning er mottatt når kjøper ber om det slik at ansvaret for spesifikasjonen er klart på begge sider.

4. Kontroller under prosessen

Under kjøringen måles dimensjoner med en definert frekvens i stedet for etter operatørens skjønn. Pådreide deler, det betyr vanligvis diameter- og lengdefunksjonene ved hvert verktøyskifte og med intervaller mellom; på freste deler, posisjons- og dybdefunksjonene som bærer passformen. Enhver drift utenfor kontrollbåndet stopper kjøringen og utløser en justering før mer materiale blir begått.

5. Sluttkontroll og dokumentasjon

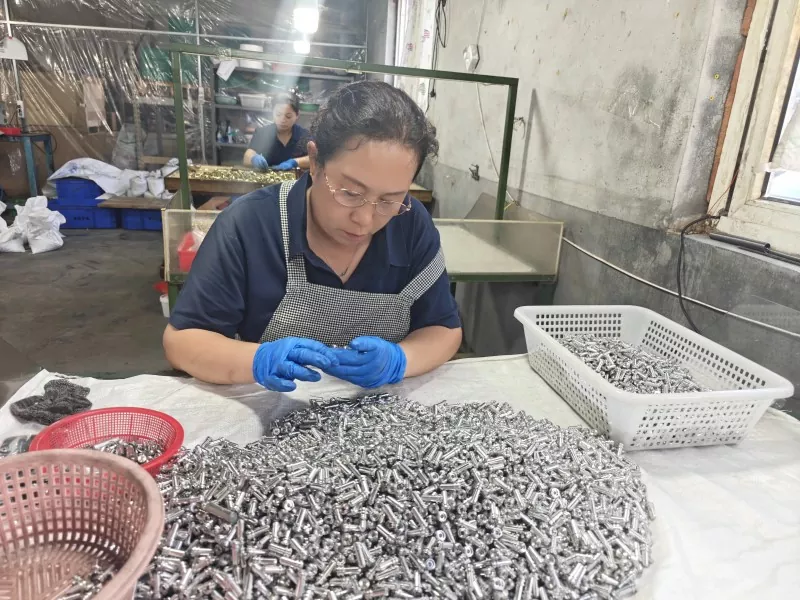
Sluttkontroll utføres mot tegning og godkjent første artikkel. Instrumentene i vårt inspeksjonsområde inkluderer en koordinatmålemaskin, et verktøymikroskop, en flerleddet målearm, høydemålere, måleskiver, en overflateplate i granitt og en ruhetstester. Dimensjonsnøyaktighet på vårt arbeid holdes normalt på pluss eller minus 0,01 mm og 0,005 mm, der tegningen krever det, med overflateruhet i området Ra 0,4 til 3,2 mikrometer avhengig av overflatens funksjon.

6. Bekreftelse før forsendelse

Før en forsendelse pakkes, kontrolleres kvantum, finish, trådtilstand og merking mot bestillingen, og det tas bilder av de pakkede varene. For internasjonale bestillinger betyr dette mer enn det gjør innenlands, fordi en manglende detalj oppdaget på destinasjonen koster en full returetappe i stedet for en kort tur mellom to bygninger.


Relaterte nyheter
Legg igjen en melding
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler.Personvernerklæring
AvvisAkseptere