Produkter
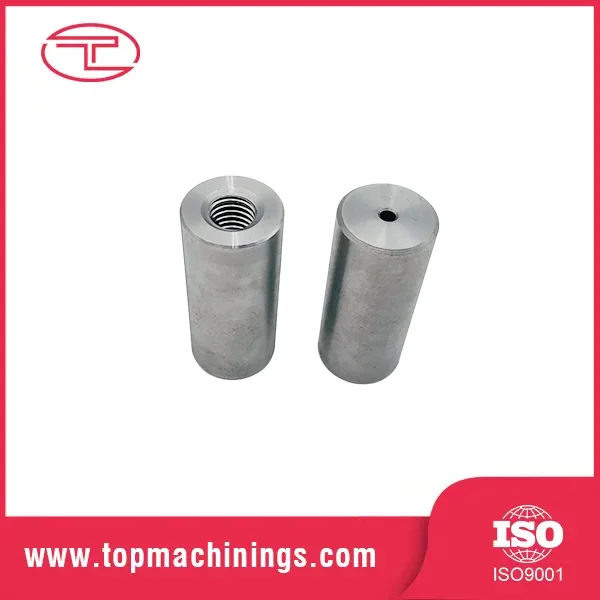
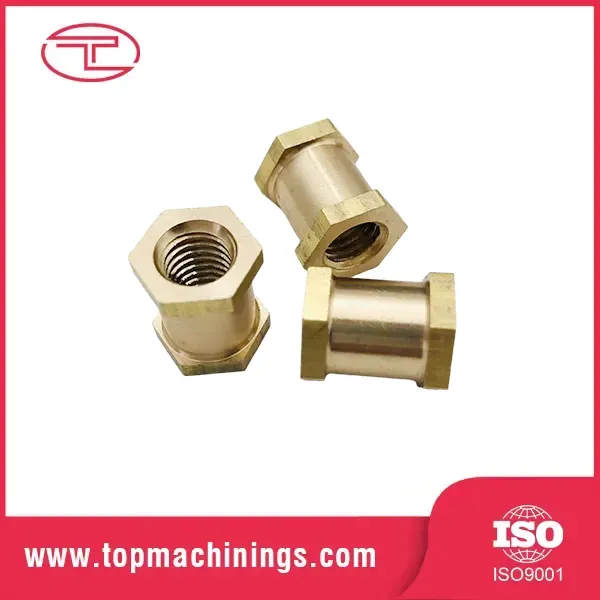
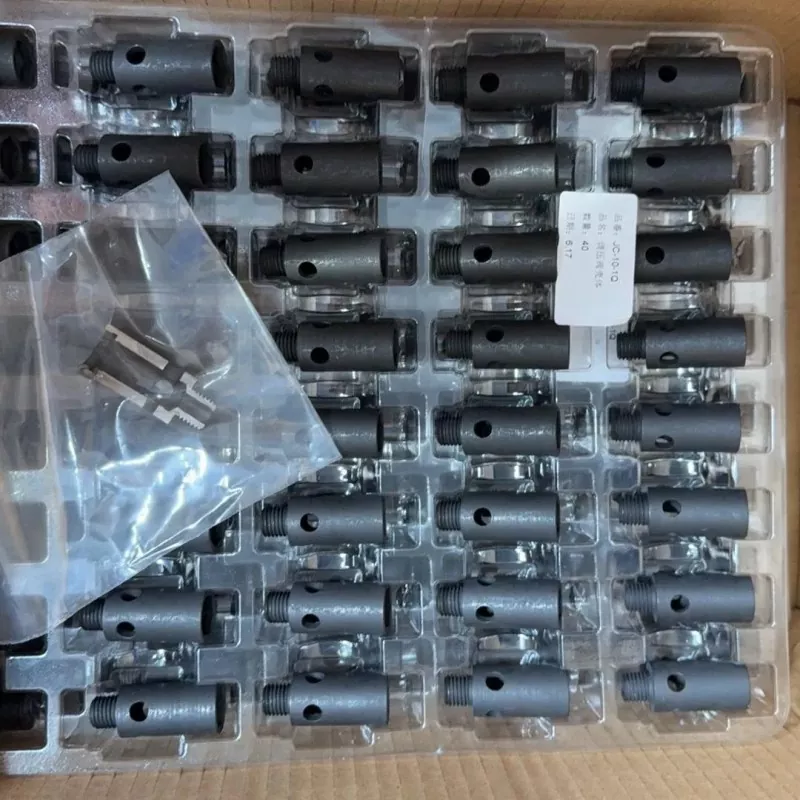
Presisjonsdreiende hulsylinderkomponent
  • Presisjonsdreiende hulsylinderkomponentPresisjonsdreiende hulsylinderkomponent

Presisjonsdreiende hulsylinderkomponent

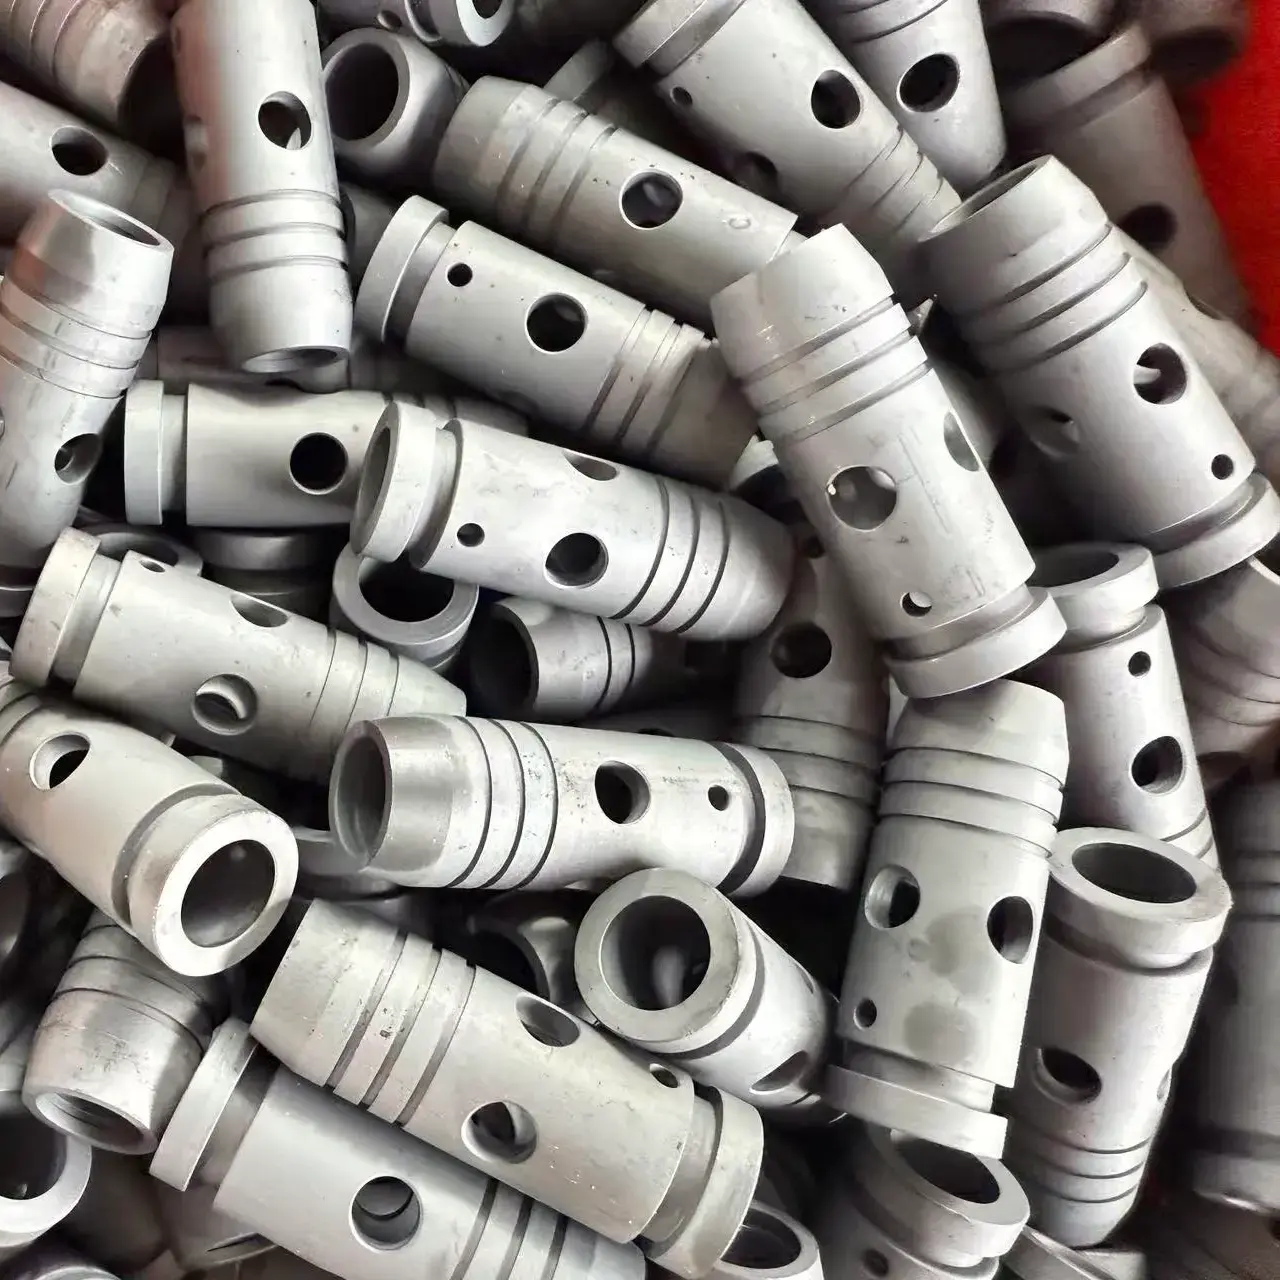
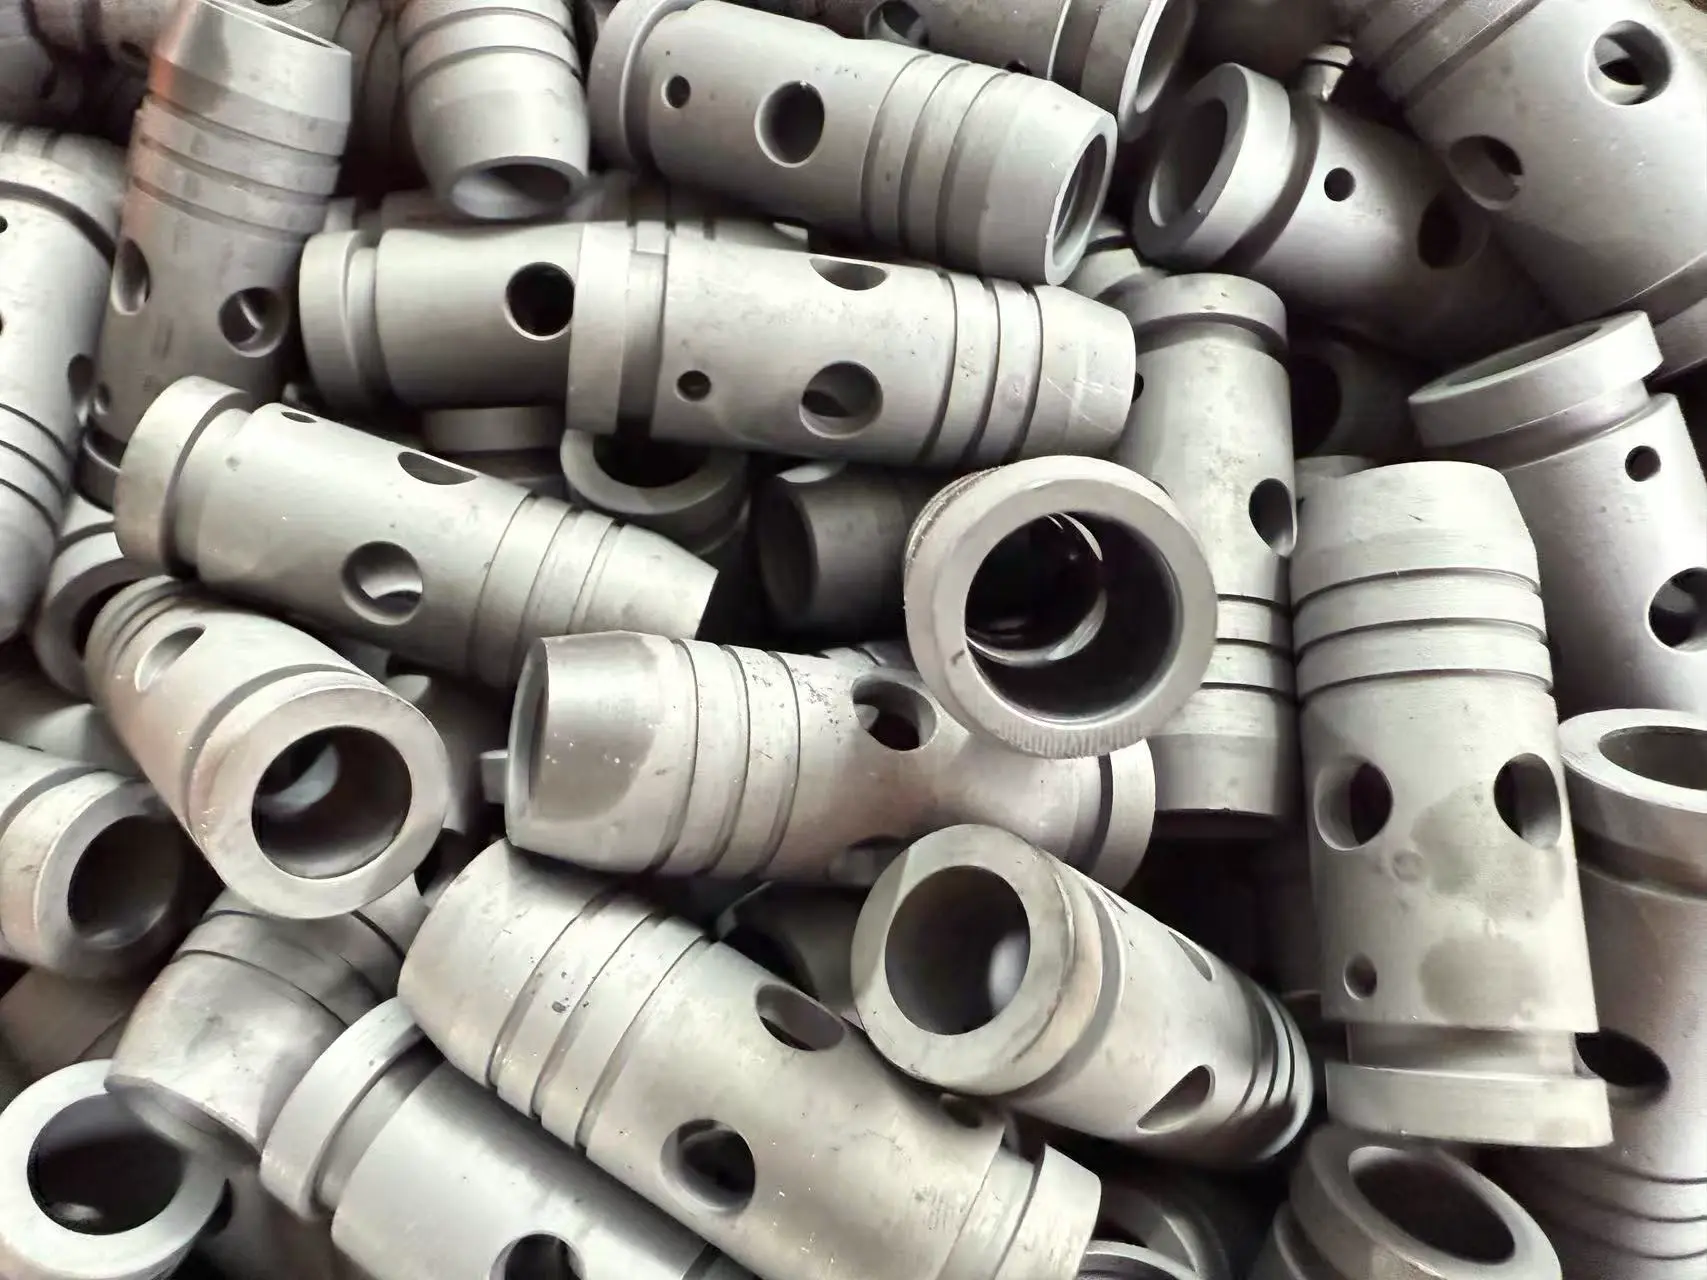
Tuoyuan Metal maskinerer presisjonsdreiende hulsylinderkomponenter i Kina på høyhastighets CNC dreiebenker, borehull fra 5 mm til 80 mm til ± 0,01 mm med veggtykkelse innenfor 0,05 mm. Tynne vegger er planlagt i myke kjever slik at delen ikke springer tilbake når chucken slipper. Send tegningen, så bekrefter vi mulig veggtykkelse, boreforhold og prosessen før vi tilbyr tilbud.
    Vurdering: 5.0
    (Antall vurderinger: 1)

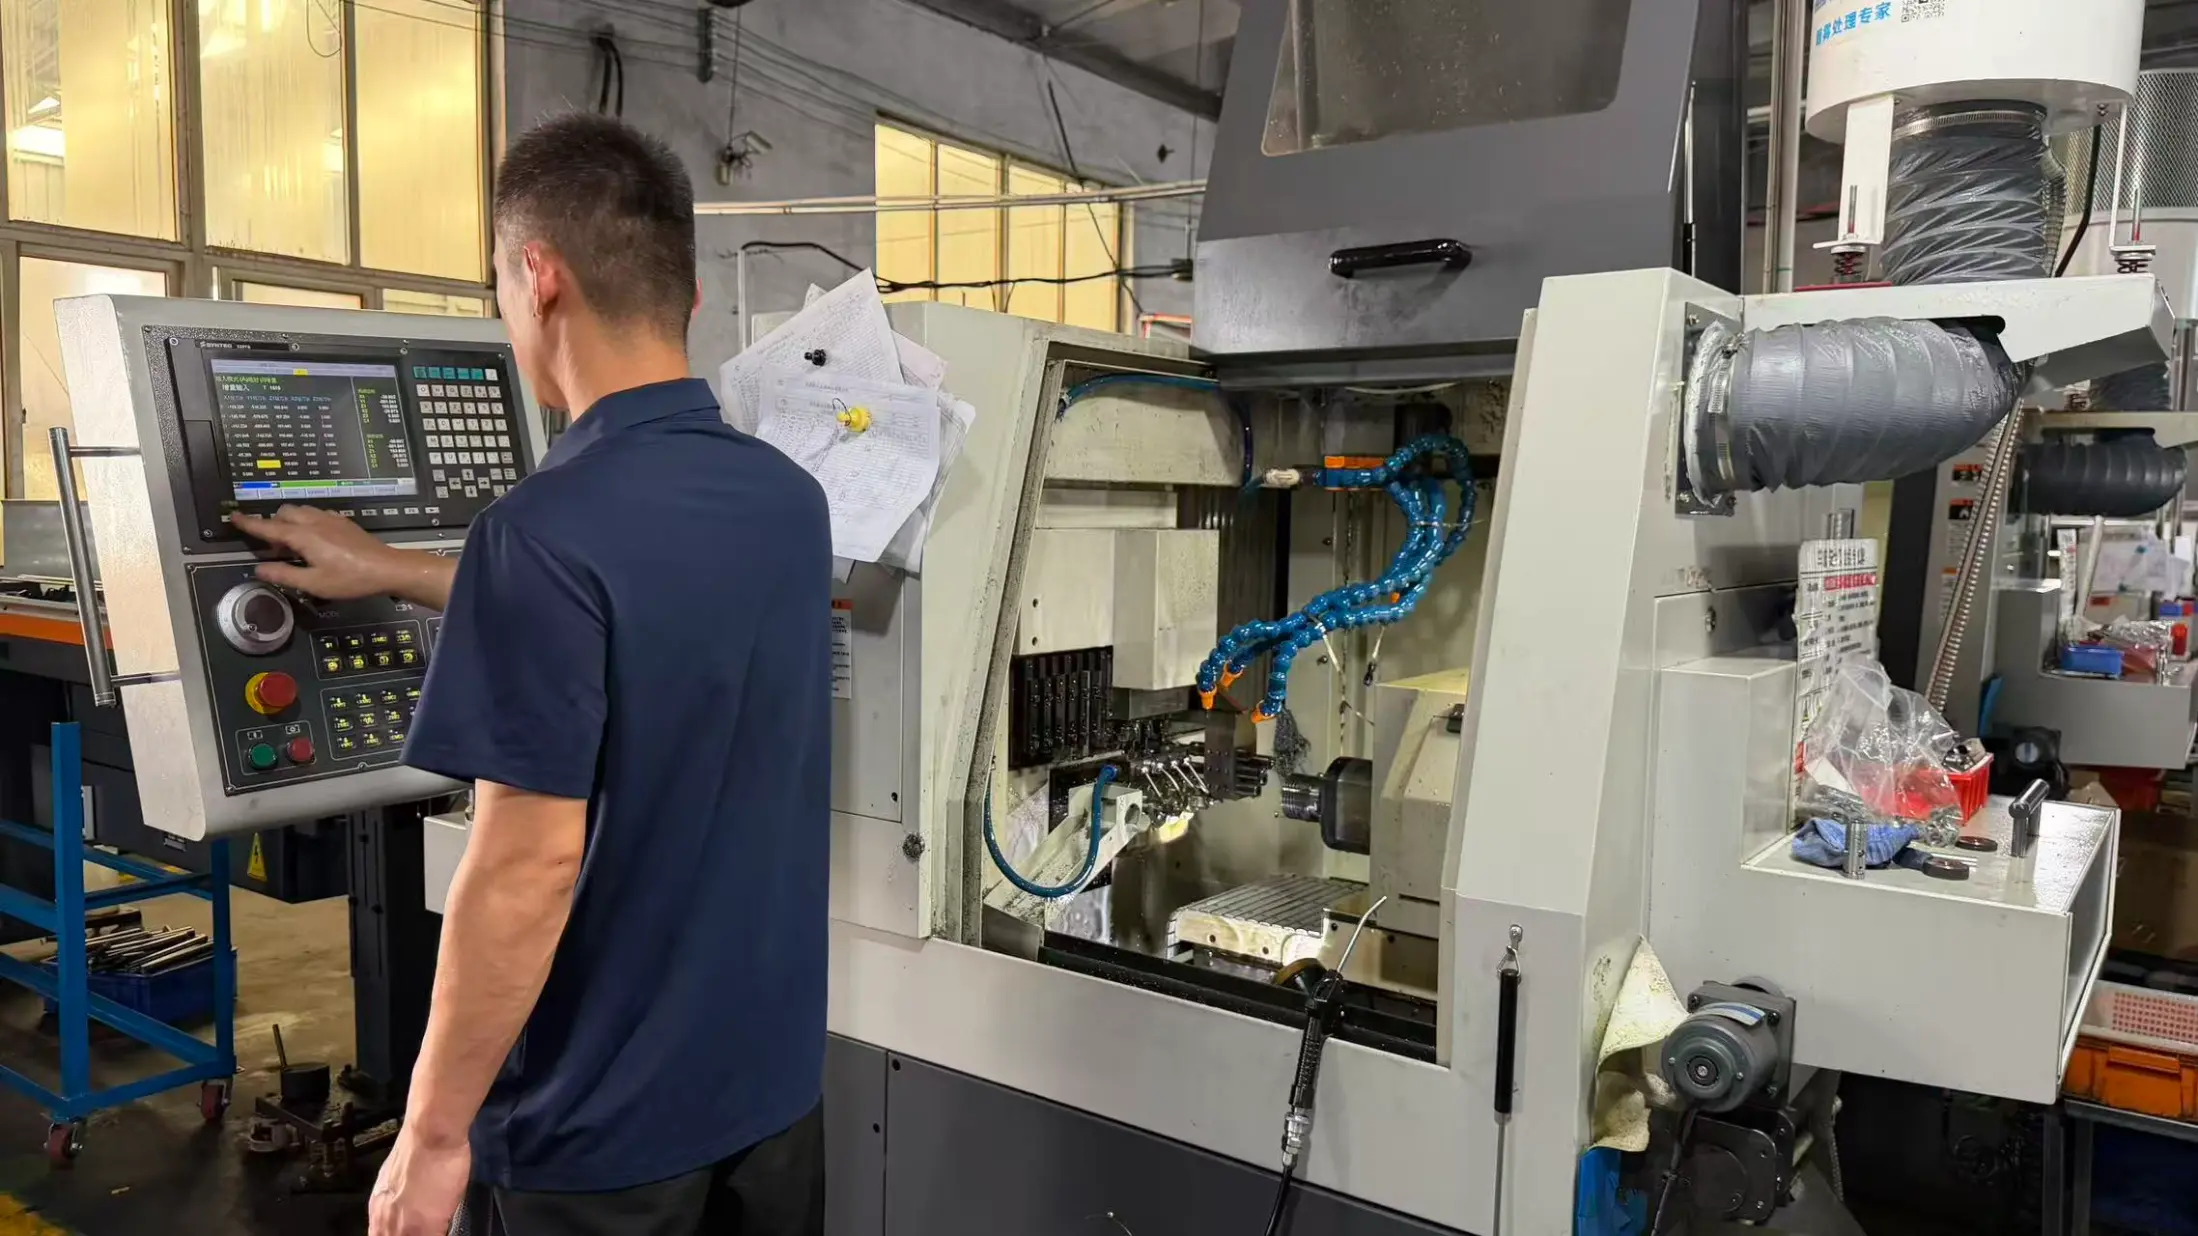
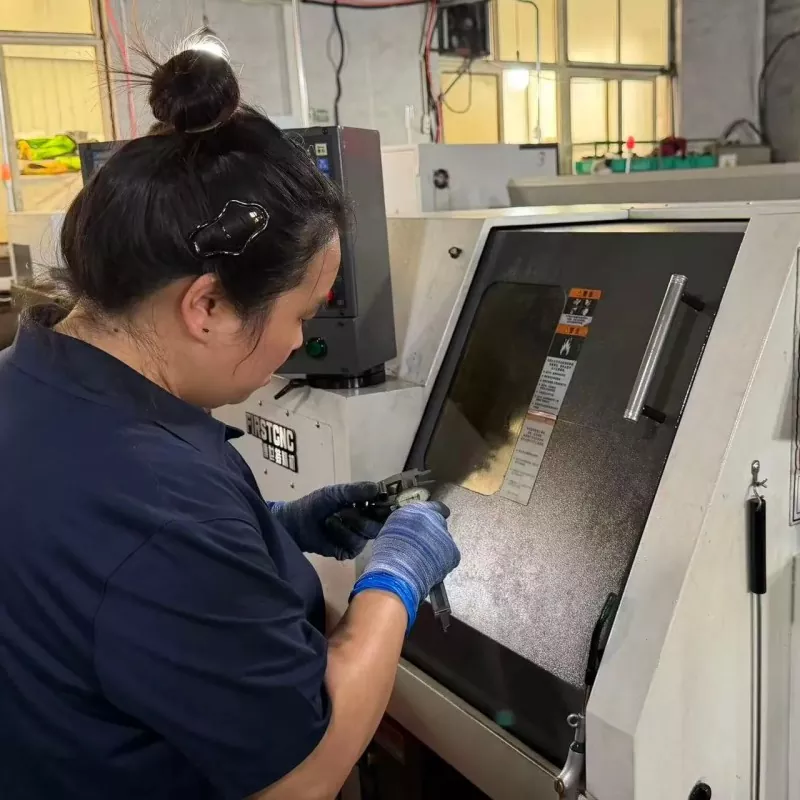
    Tuoyuan Metal dreier presisjonsdreiende hulsylinderkomponenter på dobbeltspindel dreiebenker og maskineringssentre under ett tak i Jimo District, Qingdao. Boring, dreiing og sekundæroperasjoner forblir på ett prosessark, slik at boringen og utvendig diameter måles mot samme grunnlinje. Send tegningen, og tilbudet kommer tilbake med prosessplanen, en førsteartikkelrapport og en pris for volumene du forventer å kjøre. Materialsertifikater og OEM-pakking reiser med hver forsendelse.

    Produktfunksjoner

    Disse hule sylindriske delene brukes i sammenstillinger der boringsnøyaktighet, veggtykkelse og innretting mellom innvendige og utvendige overflater er nødvendig.

    1. Nøyaktig borekontroll

    Borediameteren er kontrollert til ±0,01 mm som standard, med ±0,005 mm tilgjengelig for utvalgte funksjoner. Målinger tas gjennom boredybden i stedet for kun å sjekke inngangsområdet, noe som hjelper til med å identifisere dimensjonsendringer langs den indre overflaten.

    2. Stabil tynnveggbearbeiding

    Tynnveggede deler er maskinert med passende klemmemetoder for å redusere deformasjon etter frigjøring fra chucken. Prosessen bruker borede kjever der det er nødvendig, slik at klemkraften kan fordele seg rundt omkretsen.

    3. Konsekvent veggtykkelse

    Veggvariasjon kontrolleres innenfor 0,05 mm og kontrolleres i flere posisjoner rundt omkretsen. Denne inspeksjonsmetoden hjelper til med å identifisere boringer utenfor midten før forsendelse.


    Spesifikasjoner

    Navn Presisjonsdreiende hulsylinderkomponent
    Materiale 304 / 316 / 316L rustfritt, 1045 karbonstål, 6061 / 7075 aluminium, messing, bronse
    Utvendig diameter 8 mm - 200 mm
    Borediameter 5 mm - 180 mm
    Veggtykkelse 1,0 mm - 30 mm; tynnere ved gjennomgang
    Lengde 5 mm - 500 mm
    Boretoleranse ±0,01 mm standard; ±0,005 mm på utvalgte funksjoner
    Rundhet 0,01 mm standard
    Veggvariasjon innenfor 0,05 mm
    Konsentrisitet 0,02 mm mellom boring og utvendig diameter
    Overflatefinish Ra 0,4 - 1,6 µm på boringer som maskinert
    Bore etterbehandling Passivering, honing, hard krom, anodisering, plettering


    Søknader

    Den hule strukturen gjør at disse bearbeidede delene kan brukes der det kreves innvendige passasjer, nøyaktige monteringsflater og stabile dimensjoner. Presisjonsdreiende hulsylinderkomponent brukes ofte i mekaniske sammenstillinger som er avhengig av boreinnretting og kontrollert veggtykkelse.

    ● Hydrauliske og pneumatiske sylinderforinger, hylser og glandkropper

    ● Lagerhus og bøssingemner der akselinnretting er viktig

    ● Føringsrør og gjennomføringer som brukes i automatiserings- og pakkeutstyr

    ● Sensor- og instrumenthus med nøyaktige indre overflater

    ● Filter- og separatorlegemer for mediumstrømsapplikasjoner

    ● Bruk hylser og avstandsstykker installert inne i mekaniske strukturer

    Maskineringsprosess

    Produksjonssekvensen for presisjonsdreiende hulsylinderkomponent fokuserer på å opprettholde boringsnøyaktighet mens du kontrollerer deformasjon under maskinering.

    1. Grovvending og forberedelse

    Råmaterialet tilberedes og grovbearbeiding fjerner overflødig materiale, samtidig som det gis rom for etterbehandling.

    2. Etterbehandling av borehull

    Innvendig boring utføres i henhold til ønsket diameter, dybde og toleranse. For dypere boringer justeres maskineringsparametere i henhold til lengde-til-diameter-forholdet.

    3. Etterbehandling av ytre diameter

    Den ytre diameteren er ferdig etter innvendig bearbeiding for å opprettholde forholdet mellom boringen og den ytre overflaten.

    4. Inspeksjon før forsendelse

    Dimensjonsregistreringer, materialsertifikater og inspeksjonsdata kan utarbeides i henhold til prosjektkrav.


    Materialvalg

    Materialvalg avhenger av arbeidsmiljø, korrosjonskrav, bearbeidingsforhold og krav til sluttmontering.


    Materiale Maskineringsmerknad Vanlig applikasjon
    304 rustfri Arbeidsherder raskt; lyspass og sjenerøs kjølevæske Sylinderforinger, pumpehylser
    316L rustfri Sveisevennlig med molybden for kloridbelastning Hus for kjemisk og matutstyr
    1045 karbonstål Herdet etter bearbeiding der slitasje er viktig Hydrauliske kjertelkropper og sylindre
    6061 aluminium Rask å maskinere, lett, anodiserbar Automatiseringsføringsrør og avstandsstykker
    Bronse / messing Lagerflate med naturlig smøreevne Bøssingemner og slitehylser


    Kvalitetskontroll

    Inspeksjon fokuserer på boringsnøyaktighet, rundhet, konsentrisitet og veggtykkelse. Hver måling er relatert til maskineringskravene for å sikre at de ferdige delene oppfyller tegningsspesifikasjonene.

    1. Boremåling

    Interne mikrometre, luftmålere og borekomparatorer brukes til å sjekke boredimensjoner på forskjellige dybder i stedet for å måle kun åpningsarealet.

    2. Verifisering av geometri

    Rundhet, retthet og posisjonsnøyaktighet kontrolleres mot måledataene i første artikkel. Boring og utvendig diameter konsentrisitet kan kontrolleres innenfor 0,02 mm.

    3. Inspeksjon av veggtykkelse

    Veggtykkelse måles på flere punkter rundt omkretsen for å identifisere ujevn materialfordeling.

    4. Produksjonsrekord

    Materialsertifikater og måleinformasjon registreres i henhold til jobbnummeret for produksjonssporing.


    Hvorfor velge oss

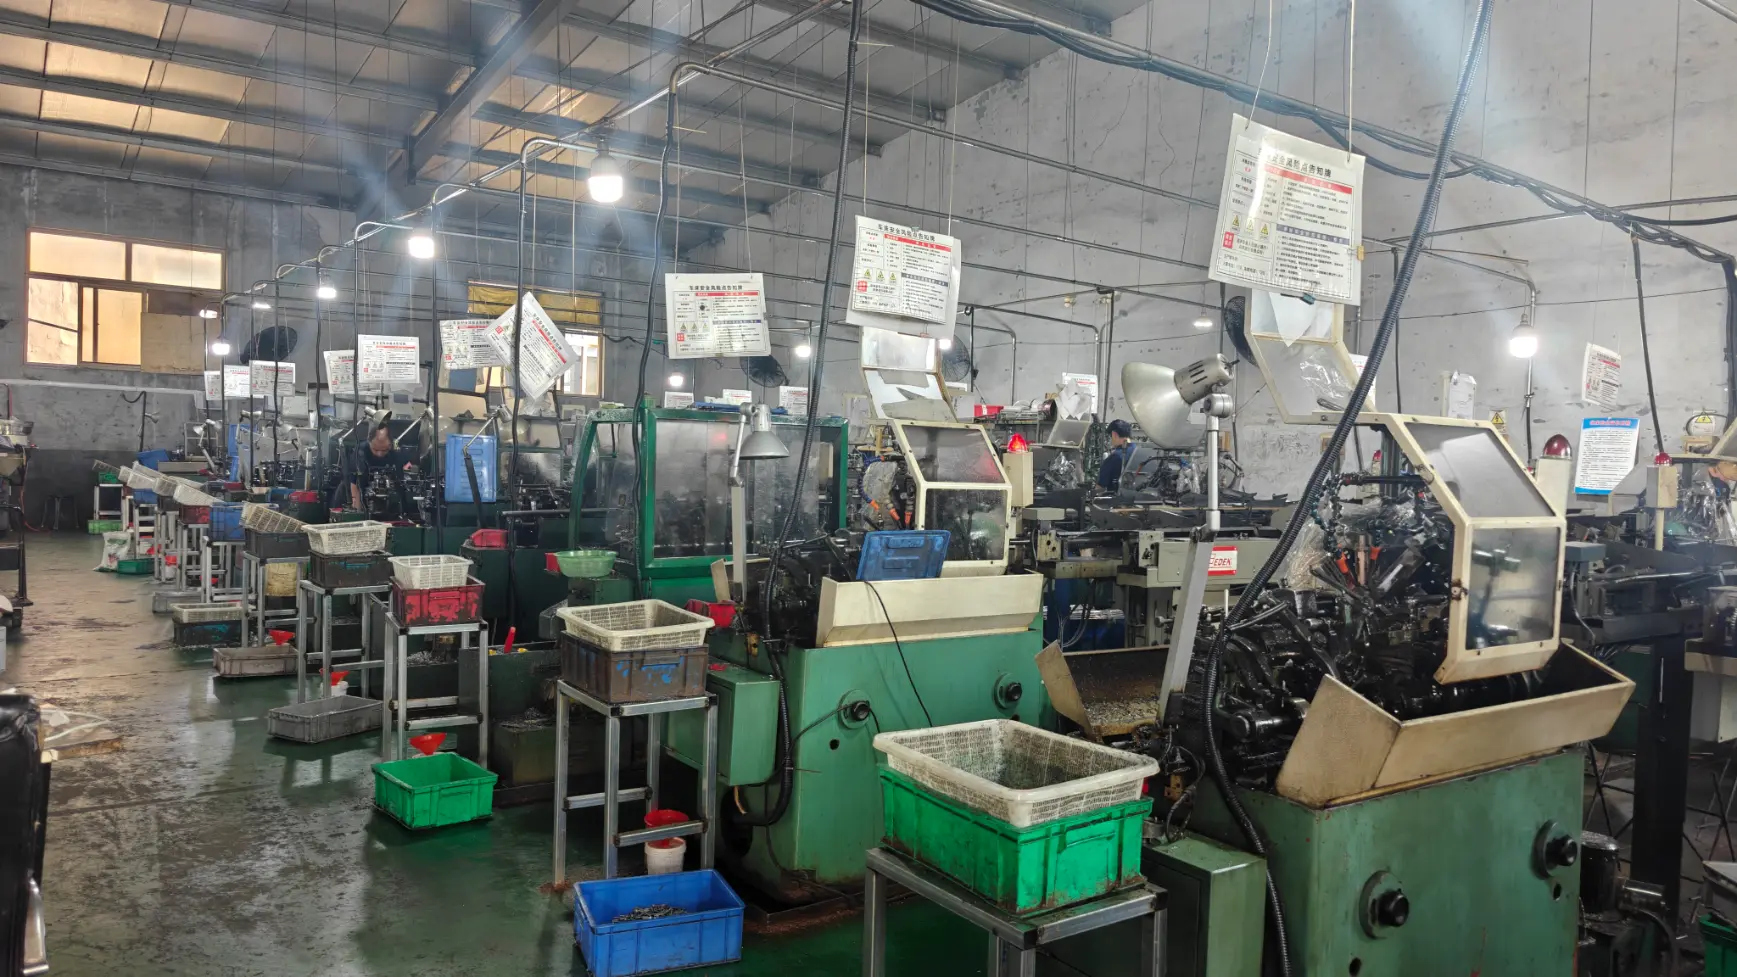
    Tuoyuan Metal behandler presisjonsdreiing av hulsylinderkomponenter gjennom CNC-drei- og maskineringsoperasjoner i verkstedet sitt i Jimo District, Qingdao. Dreiing, boring og sekundæroperasjoner styres under samme produksjonssystem for å redusere prosessforskjeller mellom maskineringstrinn.

    Utstyr

    Verkstedet inkluderer 20 høyhastighets presisjons-CNC dreiebenker, 5 maskineringssentre, 10 dobbeltspindelte senterbore dreiebenker og 30 automatiske dreiebenker.

    Produksjonsområde

    Anlegget dekker 5000 m² med egen overflatebehandlingskapasitet og ERP-kontrollert produksjonsplanlegging.

    Kvalitetssystem

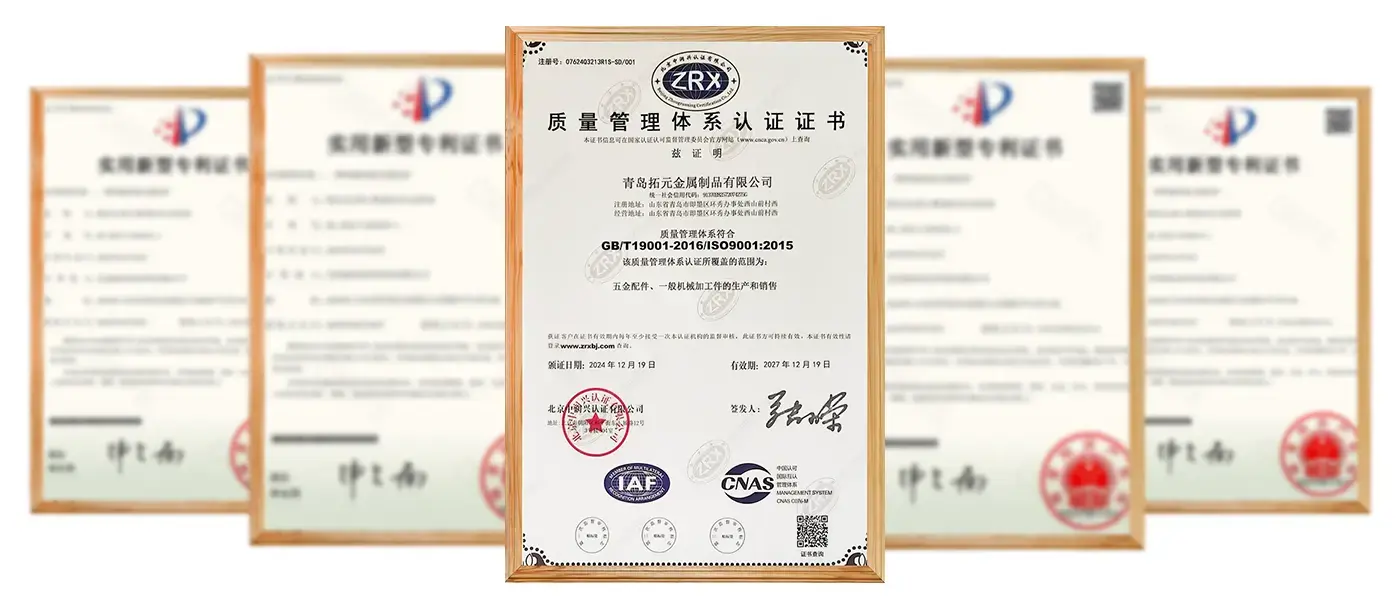
    Produksjonen følger ISO 9001 kvalitetsstyringskrav, med SGS eller TUV tredjepartsinspeksjon tilgjengelig ved behov.

    Produksjonskapasitet

    Årlig produksjon overstiger 100 millioner presisjonsmetalldeler, og støtter både prøveproduksjon og vanlige produksjonsprogrammer.


    FAQ

    Q1: Hvor tynn vegg kan du bearbeide på en presisjonsdreiende hulsylinderkomponent?

    A: Vi bearbeider vegger ned til ca. 1,0 mm, og tynnere ved gjennomgang der delen er kort nok til å holde seg stiv. Send tegningen så bekrefter vi gjennomførbar vegg med prosessplan.


    Q2: Kan du holde boringen konsentrisk med den ytre diameteren?

    A: Ja. Boring og dreiing i ett oppsett holder konsentrisitet innenfor 0,02 mm, og strammere der monteringen trenger det.


    Q3: Sliper eller sliper du boringer i tillegg til å snu dem?

    A: Vi dreier og borer i huset, og arrangerer honing eller hard krom for boringer som trenger speilfinish eller slitestyrke. Begge er sitert med delen, ikke lagt til i etterkant.


    Q4: Hvilken informasjon trenger du å sitere?

    A: En 2D- eller 3D-tegning med materiale, boringstoleranse og boredybdeforhold. Hvis du bare har en prøve, send den og vi vil måle den og returnere en tegning for godkjenning før du oppgir presisjonsdreiende hulsylinderkomponenten.


    Q5: Er overflatebehandlingsprosesser tilgjengelige?

    A: Ja. Passiverings-, honing-, hardkrom-, anodiserings- og pletteringsprosesser kan ordnes etter behov.


    Q6: Hvordan inspiseres ferdige deler?

    A: Deler kontrolleres gjennom dimensjonsmåling, borinspeksjon, rundhetsverifisering og produksjonsregistrering.


    Send forespørsel
    Kontaktinfo
    For spørsmål om presisjonsdreide deler, presisjonsmaskineringskomponenter, CNC-maskinerte komponenter eller prislister, vennligst legg igjen din e-post til oss, så tar vi kontakt innen 24 timer.
    Vurdering:
    5.0
    X
    Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
    AvvisAkseptere